Muita fábrica gasta com água gelada onde bastaria água de torre, e economiza água de torre justamente onde precisaria de chiller. A escolha entre torre de resfriamento ou chiller depende de uma coisa: se o processo tolera água acima da temperatura ambiente ou se exige água fria e estável abaixo dela. Na maioria das plantas de plástico, a resposta certa não é uma ou outra, é as duas, na arquitetura certa.
Escolher errado custa dos dois lados. Água gelada onde não precisa é energia jogada fora. Água de torre onde o processo pede frio é peça fora de especificação e linha instável. O ponto de partida é entender a diferença física entre os dois sistemas.
A diferença fundamental entre torre e chiller
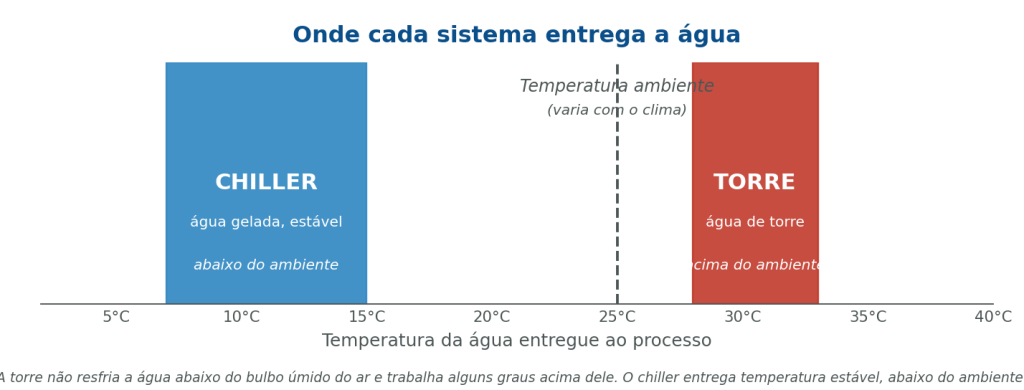
A regra é simples: a torre trabalha acima da temperatura ambiente, o chiller trabalha abaixo. Toda a decisão de arquitetura parte daí.
A torre entrega água acima do ambiente, dependente do clima. O chiller entrega água fria e estável, abaixo do ambiente.
A torre de resfriamento rejeita calor por evaporação. Ela borrifa a água quente em contato com o ar e devolve essa água resfriada, mas há um limite físico: a torre não consegue baixar a água além da temperatura de bulbo úmido do ar, e na prática trabalha alguns graus acima disso. Ou seja, em dia quente e úmido, a água de torre esquenta junto.
O chiller funciona por ciclo de refrigeração, com compressor. Ele retira calor da água e entrega temperatura baixa e estável, independente do clima lá fora. É por isso que um custa mais para operar que o outro: o chiller carrega um compressor; a torre, basicamente um ventilador e uma bomba.
Torre de resfriamento: onde faz sentido e onde trava
A torre faz muito sentido quando o processo tolera água mais morna e não exige precisão. É o caso do resfriamento de óleo hidráulico e da própria máquina, cargas altas em que trabalhar a 30°C está de bom tamanho. Nesses pontos, a torre entrega grande capacidade a um custo de operação baixo.
O problema aparece nos limites dela:
Dependência do clima. Em dias quentes e úmidos, a água de torre sobe e o processo sente.
Consumo de água. A torre resfria evaporando, e ainda perde água na purga, exigindo reposição constante.
Tratamento de água. Água morna e parada favorece incrustação, corrosão e biofilme, o que exige tratamento contínuo.
Risco de Legionella. A torre é ambiente propício à bactéria, que se espalha por aerossol. Um levantamento apontou Legionella em cerca de 21% das torres avaliadas no Brasil, o que torna o controle da água inegociável.
Nenhum desses pontos condena a torre. Só exige que ela seja usada onde cabe e mantida como manda o figurino, seguindo boas práticas de entidades como a ABRAVA e a ASHRAE.
Chiller: onde ele é obrigatório
O chiller é obrigatório onde a temperatura precisa ser baixa, estável e independente do clima. Na prática, isso quer dizer o molde na injeção e no sopro, e o calibrador na extrusão. São pontos em que a qualidade da peça e o tempo de ciclo dependem de uma temperatura que não pode oscilar.
A torre não dá conta desses pontos, e não é questão de tamanho. É questão física: ela não entrega água fria o bastante nem estável o bastante, principalmente no verão. Confiar o molde à torre é aceitar que a produção vá variar junto com o clima.
Regra de bolso: o que precisa de temperatura estável e abaixo do ambiente pede chiller. O que tolera água morna e variável pode ir para a torre. Quase toda planta de plástico tem os dois tipos de carga ao mesmo tempo.
Sistema misto: torre para a máquina, chiller para o molde
Como quase toda planta tem os dois tipos de carga, a arquitetura que mais economiza costuma ser a mista. A ideia é separar os circuitos e mandar cada carga para o sistema certo.
A carga grande e pouco crítica, como o óleo hidráulico e o resfriamento da máquina, vai para a torre, que entrega volume barato. A carga pequena e crítica, como o molde, vai para o chiller, que entrega frio estável. Assim você não gasta energia de chiller para resfriar hidráulica, nem arrisca o molde na água da torre.
O ganho é duplo. O chiller pode ser bem menor, porque só atende o molde, o que derruba o consumo de energia. E o processo ganha estabilidade, porque o ponto crítico está protegido. É por isso que o sistema misto costuma ser a escolha mais econômica no fim da conta.
Não tem certeza de qual arquitetura o seu processo pede? Envie a planta ou o layout do seu circuito de água para a engenharia da Refriac, que projeta torre, chiller e sistema misto, e receba uma avaliação do que faz sentido para a sua operação. Fale com a Refriac.
Tabela de decisão por processo
Cada processo de transformação tem uma carga crítica que pede chiller e uma carga geral que pode ir para a torre. O resumo fica assim:
Processo
Pede chiller (água gelada)
Pode ir para a torre
Injeção
O molde
Óleo hidráulico e resfriamento da máquina
Extrusão de filme
O calibrador e o resfriamento do filme
Óleo e resfriamento geral da máquina
Sopro
O molde
Ar de sopro e hidráulica
Termoformagem
O molde e a placa de contato
Resfriamento geral da máquina
Granulação
O banho, quando exige temperatura baixa e estável
Água de corte e resfriamento dos fios
O detalhe fino depende de cada linha, mas o princípio é sempre o mesmo: molde e calibração no chiller, carga geral na torre.
Os 3 erros de arquitetura mais comuns
Na prática, quase todo desperdício de água e energia em refrigeração vem de três erros de arquitetura.
Circuito único para tudo. Usar uma só temperatura de água para máquina e molde obriga a escolher entre dois males: superdimensionar o chiller, gastando energia para resfriar o que não precisa, ou deixar o molde na mão quando a torre esquenta. Separar os circuitos resolve.
Chiller pré-existente sem recálculo. Aproveitar um chiller antigo sem recalcular a carga térmica do processo atual é apostar no escuro. Ele pode estar pequeno para a produção de hoje ou grande demais, gastando à toa.
Torre subdimensionada para o verão. Dimensionar a torre pela temperatura média, e não pelo pior caso, faz a água subir demais nos dias quentes. A torre deve ser escolhida para o bulbo úmido de projeto do verão, senão ela entrega no inverno e falha em janeiro.
Perguntas frequentes
Qual a diferença entre torre de resfriamento e chiller?
A torre resfria a água por evaporação e não consegue baixá-la além da temperatura de bulbo úmido do ar, trabalhando acima do ambiente e dependente do clima. O chiller usa um ciclo de refrigeração com compressor e entrega água fria e estável, abaixo do ambiente e independente do clima.
Quando usar torre e quando usar chiller?
Use torre onde o processo tolera água morna e não exige precisão, como no resfriamento de óleo hidráulico e da máquina. Use chiller onde a temperatura precisa ser baixa e estável, como no molde e no calibrador. A maioria das plantas de plástico precisa dos dois.
O que é sistema misto de refrigeração?
É a arquitetura que separa os circuitos: a torre atende a carga grande e pouco crítica, como a hidráulica, e o chiller atende a carga pequena e crítica, como o molde. Isso reduz o tamanho do chiller e o consumo de energia sem arriscar a estabilidade do processo.
Torre de resfriamento tem risco de Legionella?
Sim. A água morna e o aerossol da torre favorecem a bactéria Legionella. Um levantamento apontou presença em cerca de 21% das torres avaliadas no Brasil. Por isso a torre exige tratamento de água, limpeza e monitoramento contínuos para operar com segurança.
Como decidir a arquitetura de água da minha fábrica?
Mapeie cada carga do processo e separe o que exige temperatura estável e baixa, que vai para o chiller, do que tolera água morna, que vai para a torre. Depois dimensione cada sistema para a carga real e para o pior caso de clima. É um projeto, não um catálogo.
Conclusão
Torre, chiller ou sistema misto não é questão de preferência, é questão de processo. A torre é imbatível na carga grande e pouco crítica, o chiller é obrigatório no molde e na calibração, e o sistema misto costuma ser o mais econômico porque coloca cada carga no lugar certo. O erro caro é tratar tudo com uma arquitetura só. Antes de comprar, mapeie as cargas e projete a água.
A pergunta não é quanto custa o chiller importado. É quanto custa a hora da sua injetora parada esperando uma peça vinda da China. Um chiller mais barato que depende de peças importadas ou proprietárias pode deixar a sua linha parada por semanas à espera de um único componente, e essa conta costuma superar de longe a economia da compra. O critério que importa não é o preço. É quanto tempo você fica parado quando algo falha.
Toda proposta comercial mostra o preço do equipamento. Nenhuma mostra o custo de uma parada esperando reposição. E é nesse número escondido que o chiller barato costuma sair caro.
A conta que a proposta comercial não mostra
A proposta mostra o preço do equipamento. Não mostra o custo de uma parada esperando reposição. O preço de compra é uma despesa única e visível. O custo de indisponibilidade é recorrente, invisível e depende de algo que a proposta raramente menciona: quanto tempo você fica parado quando uma peça falha.
Para se ter ideia da ordem de grandeza, a ABB estima que uma parada não programada custa, em mediana, cerca de US$ 125 mil por hora na indústria. O número da sua linha pode ser outro, mas a lógica é a mesma: cada hora parada tem preço, e ele corre enquanto a peça não chega.
Simulação de parada: 2 horas, 30 dias ou 90 dias
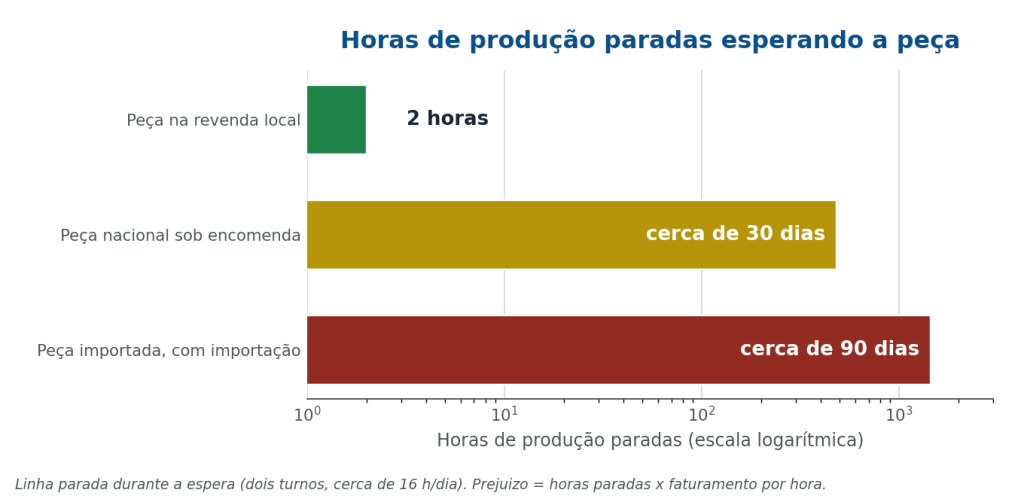
A diferença entre esperar duas horas e esperar noventa dias é o jogo inteiro. Para a mesma peça que falhou, compare três cenários:
Peça disponível numa revenda local: a máquina volta em cerca de duas horas.
Peça nacional sob encomenda: em torno de trinta dias parado.
Peça importada, com processo de importação: algo perto de noventa dias.
Duas horas na revenda ou noventa dias na importação. A diferença é medida em produção que deixou de sair.
Agora multiplique pelo faturamento por hora da sua linha. Só para ilustrar, uma linha que fatura R$ 2 mil por hora em dois turnos: trinta dias parados somam cerca de 480 horas, quase R$ 1 milhão em produção que deixou de sair. Noventa dias passam de R$ 2,8 milhões.
Faça a conta com o seu número. Horas paradas vezes faturamento por hora. Esse é o pior caso, com a linha totalmente parada e sem reserva. Redundância e estoque de peças reduzem o estrago, mas, mesmo cortando pela metade, a conta continua muito maior que a diferença de preço entre um chiller e outro.
Os 4 componentes que definem se você fica parado
Existe a percepção de que chiller é tudo igual, que já tratamos em outro artigo. Aqui o ponto é mais concreto e cai na cadeia de suprimentos. Quatro componentes decidem se, no dia da falha, você espera horas ou semanas.
Componente
Versão que te deixa parado
Versão que te mantém rodando
Motor
Proprietário e difícil de repor
Nacional e rebobinável em oficina local
Bomba
Modelo exclusivo, importado
Padrão de mercado, em qualquer distribuidor
Comando elétrico
Placa eletrônica dedicada
Contator e componentes padrão, trocados na hora
Compressor
Modelo restrito, importado
Linha consolidada, com reposição no país
O que muda não é a marca no equipamento. É a facilidade de repor cada peça no dia em que ela falhar.
Quer comparar de verdade antes de decidir? Peça a lista de componentes e a política de reposição da Refriac e veja, item a item, o que é nacional, o que é padrão de mercado e qual o prazo de cada peça. Conheça a linha de Equipamentos Especiais.
Placa eletrônica: o ponto único de falha
De todos os componentes, a placa eletrônica dedicada é o mais traiçoeiro. Ela concentra o comando da máquina em um item exclusivo do fabricante. Se essa placa queima e não há estoque no país, o chiller inteiro para, mesmo com todo o resto perfeito, até a peça chegar de fora.
É a definição de ponto único de falha: um componente cuja falha derruba o sistema todo e para o qual não existe alternativa rápida. Um comando eletromecânico, com contator e componentes padrão, faz o oposto. Qualquer eletricista repõe no mesmo dia, com peça de prateleira.
Isso não significa recusar toda eletrônica. Significa perguntar, antes de comprar, se a placa é proprietária e se o fabricante mantém estoque dela por perto. A resposta muda o seu risco de parada.
Assistência técnica: quem atende de fato
Ter a peça não resolve sozinho. Alguém precisa instalar, rápido e por perto. Por isso a assistência técnica entra na conta da compra tanto quanto o equipamento.
Vale perguntar quem atende de fato: o próprio fabricante ou um terceiro contratado. A que distância fica da sua fábrica. Se existe estoque de peças no país ou se tudo depende de importação a cada falha. E qual o tempo de resposta para uma parada crítica, no papel e na prática.
Boas práticas de assistência e manutenção em refrigeração são orientadas por entidades do setor, como a ABRAVA. Um fornecedor que responde bem a essas perguntas é o que separa uma parada de duas horas de uma parada de dois meses.
Checklist de 7 perguntas antes de assinar
Antes de fechar a compra do chiller, faça estas sete perguntas ao fornecedor. As respostas dizem mais sobre o seu risco de parada do que o preço na proposta.
Quais componentes são nacionais e quais são importados?
O motor é rebobinável em oficina local ou é proprietário?
O comando é eletromecânico, com contator, ou depende de placa eletrônica dedicada? Se for placa, vocês mantêm estoque no Brasil?
Qual o prazo médio de entrega de cada peça crítica: motor, bomba, compressor e comando?
Existe estoque de peças de reposição no país?
Quem faz a assistência técnica, o fabricante ou um terceiro, e a que distância da minha fábrica?
Qual o tempo de resposta garantido para uma parada crítica?
Perguntas frequentes
Vale a pena comprar um chiller importado mais barato?
Depende da disponibilidade de peças e da assistência, não só do preço. Um chiller importado bem apoiado, com estoque de peças no país e atendimento próximo, pode valer. Sem isso, a economia da compra some na primeira parada longa esperando reposição.
Por que peça de reposição de chiller importado demora tanto?
Porque some o tempo de processo de importação, transporte e liberação, que pode chegar a noventa dias. Se a peça é proprietária e não há estoque no Brasil, a máquina fica parada esse tempo todo. Componentes nacionais e padrão de mercado se resolvem em horas ou dias.
O que é ponto único de falha em um chiller?
É um componente cuja falha derruba a máquina inteira e para o qual não existe alternativa rápida. A placa eletrônica dedicada é o exemplo clássico: se queima e não há reposição por perto, o chiller para até a peça chegar, mesmo com o resto em ordem.
Como avaliar a assistência técnica de um fornecedor de chiller?
Pergunte quem atende de fato, o fabricante ou um terceiro, a que distância fica, se há estoque de peças no país e qual o tempo de resposta garantido para uma parada crítica. Assistência próxima e com peças disponíveis é o que evita paradas longas.
Quais perguntas fazer antes de comprar um chiller?
Quais peças são nacionais ou importadas, se o motor é rebobinável, se o comando é eletromecânico ou por placa proprietária, o prazo de cada peça crítica, se há estoque no país, quem faz a assistência e a que distância, e o tempo de resposta para uma parada.
Conclusão
O preço do chiller importado aparece uma vez, na proposta. O custo de uma parada aparece toda vez que uma peça demora a chegar. Por isso o barato costuma sair caro: a economia na compra não cobre semanas de linha parada. Antes de decidir pelo menor preço, pergunte quanto tempo você fica parado quando algo falhar. Essa é a conta que importa.
Escrito por Leonardo Padeiro | Diretor e Gestor da Refriac
Experiência: projetos e instalações de equipamentos especiais de refrigeração industrial, atuando na Refriac, empresa no mercado desde 1977.
Última atualização: setembro de 2026
Se você olhar a conta de luz da fábrica e não souber dizer quanto o chiller consome, está pagando um valor que nunca auditou. O consumo de energia do chiller industrial costuma pesar muito em operações que dependem de frio, e boa parte desse consumo é desperdício evitável, sem trocar de máquina. Em câmaras frigoríficas e armazéns refrigerados, a refrigeração pode responder por mais da metade da eletricidade total, segundo o Departamento de Energia dos Estados Unidos (DOE). Dá para começar a corrigir esta semana.
A boa notícia é que quase nenhum desses desperdícios exige investimento pesado. São ajustes de operação e manutenção que a maioria das fábricas nunca olhou de perto. O primeiro passo é entender por que a refrigeração pesa tanto.
Por que a refrigeração é um dos maiores consumidores de energia
Porque ela roda o tempo todo e o compressor é um dos equipamentos que mais puxam energia na planta. Enquanto a produção anda, o sistema de água gelada anda junto, muitas vezes 24 horas por dia. Cada ineficiência, por menor que pareça, se multiplica por milhares de horas ligadas.
Em operações dependentes de frio, o chiller costuma ser o maior ou um dos maiores itens da conta de luz. Em câmaras frigoríficas e armazéns refrigerados, a refrigeração pode representar mais da metade da eletricidade total, segundo dados do DOE (Departamento de Energia dos EUA). Em plantas de alimentos e bebidas com processo de resfriamento intenso, estudos setoriais (ACEEE, com base em dados do DOE) apontam a refrigeração na faixa de 25% a 35% do consumo elétrico da planta, podendo passar disso em casos específicos.
Numa transformadora de plástico, onde o resfriamento faz parte do processo, o sistema de água gelada é sempre o primeiro suspeito quando a conta sobe. E, na maioria dos casos, o problema não é a máquina. É como ela está operando.
Dado de mercado
Em câmaras frigoríficas e armazéns refrigerados, a refrigeração pode responder por mais da metade do consumo elétrico total. Em plantas industriais de alimentos e bebidas com resfriamento intenso, a faixa comum fica entre 25% e 35%. Fontes: U.S. Department of Energy (Better Buildings Solution Center) e ACEEE.
Os 6 ladrões silenciosos de eficiência
A maioria dos desperdícios tem uma coisa em comum: obriga o compressor a trabalhar contra uma diferença de temperatura maior do que deveria. E cada grau a mais custa caro. São seis pontos que roubam eficiência sem fazer barulho.
1. Serpentina do condensador suja
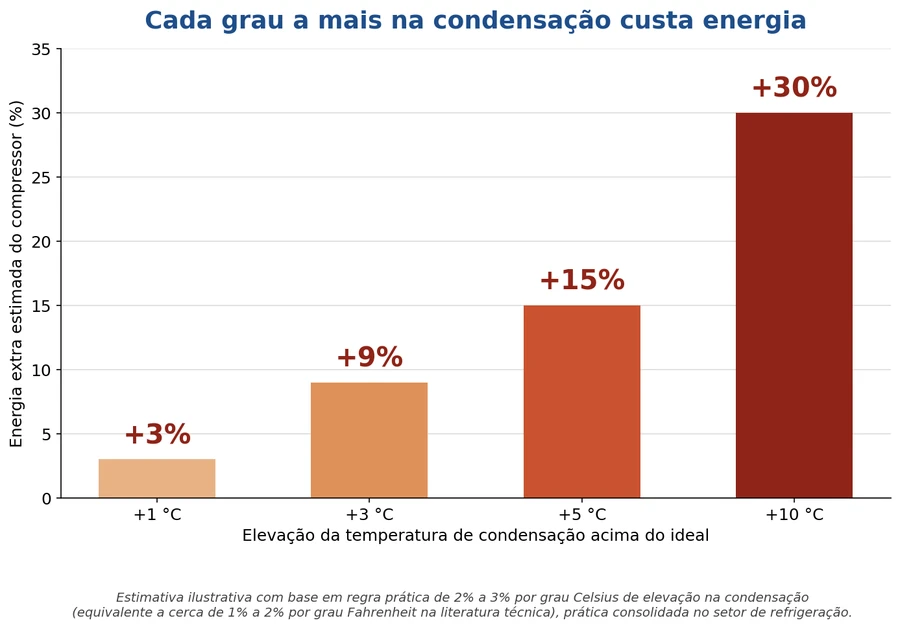
O condensador troca calor com o ambiente. Quando a serpentina acumula poeira, gordura ou sujeira, essa troca piora, a pressão de condensação sobe e o compressor gasta mais para fazer o mesmo frio. É prática consolidada no setor de refrigeração estimar cerca de 2% a 3% de energia a mais por grau Celsius de elevação na temperatura de condensação, e uma serpentina muito suja, em estado avançado de sujeira, pode inflar o consumo em 10% a 30%.
Quanto mais alta a temperatura de condensação, mais o compressor gasta. Sujeira e má ventilação empurram essa curva para cima.
Bloco de processo: método do manômetro
Anote a pressão de trabalho da máquina quando ela está limpa e guarde esse número como referência. A faixa saudável varia bastante conforme o gás refrigerante (por exemplo, é mais alta em sistemas a R-22 ou R-407C do que em sistemas a R-134a), então o número certo é o seu, não uma tabela genérica. Se, nas mesmas condições de ambiente, o ponteiro começar a subir de forma consistente acima da sua referência, a serpentina está pedindo limpeza. O que importa é o seu ponto de partida e a tendência ao longo do tempo.
2. Set point mais baixo do que o processo precisa
Quanto mais baixa a temperatura da água, mais o compressor trabalha. Se o processo precisa de água a 12°C e a máquina entrega 8°C por segurança, você paga por quatro graus que ninguém usa. Ajustar o set point ao que o processo realmente exige derruba o consumo na hora, sem custo nenhum.
3. Tubulação longa sem bomba dimensionada para o percurso
A água gelada precisa chegar ao processo com a vazão certa. Em percursos longos, uma bomba subdimensionada não vence a perda de carga, a vazão cai e o sistema compensa trabalhando mais. Bomba e tubulação têm de ser dimensionadas para o percurso real, não para o que costuma servir.
4. Isolamento térmico rompido ou inexistente
Tubulação de água gelada sem isolamento, ou com isolamento rompido, ganha calor do ambiente o tempo inteiro. Esse calor entra no circuito e o chiller precisa removê-lo de novo, gastando energia à toa, além de gerar condensação e gotejamento. Recuperar o isolamento é barato e o retorno é imediato.
5. Chiller instalado em local sem renovação de ar
Um chiller com condensação a ar joga calor para o ambiente. Se está num local fechado, sem renovação de ar, ele acaba respirando o próprio calor: a temperatura do ar sobe, a condensação piora e o compressor trabalha mais. Ventilação e entrada de ar fresco no local do equipamento têm efeito direto na conta.
6. Circuito com incrustação
Do lado da água, a incrustação faz o mesmo estrago que a sujeira faz do lado do ar. Forma uma camada isolante nas superfícies de troca, reduz a eficiência e obriga o sistema a gastar mais. É um ponto que merece capítulo próprio, ligado à qualidade e ao tratamento da água, porque a incrustação se forma em silêncio e cobra caro ao longo do tempo.
Como medir o seu sistema
Antes de gastar com qualquer coisa, meça. Três indicadores simples já mostram se o sistema está perdendo eficiência, e a maioria pode ser acompanhada no próprio chão de fábrica.
Métrica
O que indica
O que fazer
Delta T da água (entrada e saída)
Fora do projeto, aponta troca de calor ruim ou vazão errada
Comparar com o delta T de projeto e checar vazão e incrustação
Pressão de trabalho
Subindo acima da referência, aponta condensador sujo ou ventilação ruim
Limpar a serpentina e verificar a renovação de ar
Horas de compressor ligado
Muito tempo ligado para a mesma carga indica perda de eficiência
Cruzar com set point, isolamento e sujeira do condensador
O segredo é registrar esses números com a máquina em bom estado e comparar ao longo do tempo. O desvio conta a história.
Não sabe por onde começar a medir? A engenharia da Refriac faz um diagnóstico de eficiência do seu sistema atual e aponta onde está o desperdício. Fale com o nosso time no WhatsApp.
A conta que ninguém faz: energia desperdiçada versus custo por peça
A energia que o chiller desperdiça não some. Ela vira custo em cada peça que sai da injetora. Poucos gestores fazem essa conta, e é justamente ela que revela o tamanho do problema.
Uma serpentina ou um circuito muito incrustado pode inflar o consumo do chiller em 10% a 30% em casos de sujeira severa e mal cuidada, valor que fica acima do observado em quadros de sujeira leve, geralmente na casa de 5% a 15%, segundo referências técnicas do setor de refrigeração. Numa máquina que roda o dia inteiro, mesmo o cenário mais moderado é dinheiro saindo todo mês, diluído em cada peça.
O caminho é simples. Meça quanto de energia o sistema consome, estime o desperdício pelos seis pontos acima e divida pela produção. Você vai enxergar quanto cada peça carrega de energia jogada fora, e quanto dá para recuperar sem trocar a máquina.
Boas práticas de eficiência em refrigeração são orientadas por entidades como a ABRAVA e a ASHRAE. Monitorar o sistema em tempo real, com soluções conectadas, ajuda a flagrar o desperdício antes que ele vire hábito.
Serpentina de condensador suja versus limpa: cada grau de elevação na condensação custa energia.
Perguntas frequentes sobre consumo de energia do chiller industrial
Quanto de energia o chiller consome numa fábrica?
Varia com o tipo de operação. Em câmaras frigoríficas e armazéns refrigerados, a refrigeração pode responder por mais da metade da eletricidade total, segundo o DOE. Em plantas industriais com resfriamento intenso, como transformadoras de plástico, a faixa comum fica entre 25% e 35% do consumo elétrico, podendo variar conforme o processo.
Como reduzir o consumo de energia do chiller sem trocar de máquina?
Corrigindo os desperdícios de operação e manutenção: limpar a serpentina do condensador, ajustar o set point ao que o processo precisa, dimensionar bomba e tubulação, recuperar o isolamento, garantir renovação de ar e tratar a incrustação. Quase tudo sem investimento pesado.
Condensador sujo aumenta o consumo de energia?
Sim, e bastante. A sujeira piora a troca de calor, eleva a pressão de condensação e faz o compressor gastar mais: cerca de 2% a 3% a mais por grau Celsius de elevação, prática consolidada no setor. Em casos de sujeira leve o efeito fica entre 5% e 15%, e em sujeira severa pode chegar a 10% a 30%. Limpar a serpentina é uma das economias mais rápidas.
Baixar o set point do chiller economiza ou gasta energia?
Gasta. Quanto mais baixa a temperatura da água, mais o compressor trabalha. Entregar água mais fria do que o processo precisa é pagar por graus que ninguém usa. Ajustar o set point ao necessário reduz o consumo de imediato, sem custo.
Como saber se meu sistema de água gelada está eficiente?
Acompanhe três indicadores: o delta T entre entrada e saída da água, a pressão de trabalho e as horas de compressor ligado. Registre esses números com a máquina em bom estado e compare ao longo do tempo. O desvio mostra onde está a perda.
Conclusão
A água gelada pesa na conta de luz, mas boa parte desse peso é desperdício que você pode cortar sem trocar de máquina. Condensador limpo, set point certo, bomba e isolamento adequados, ar renovado e circuito sem incrustação. São seis frentes simples, e a maioria começa a dar retorno na mesma semana. O que não se mede, você paga sem ver.
Quer saber quanto a sua fábrica está pagando a mais? Chame a engenharia da Refriac no WhatsApp para um diagnóstico de eficiência do seu sistema atual.
Sobre o autor
Leonardo Padeiro é Diretor e Gestor da Refriac. À frente da empresa, atua no segmento de refrigeração industrial com foco em projetos e equipamentos especiais, soluções térmicas customizadas para a carga e as restrições de cada operação. A Refriac está no mercado desde 1977 e atende setores como data centers, químico, alimentos e transformação de plásticos.
Escrito por Leonardo Padeiro | Diretor e Gestor da Refriac
Experiência: projetos e instalações de equipamentos especiais de refrigeração industrial, atuando na Refriac, empresa no mercado desde 1977.
Última atualização: setembro de 2026
Tem um chiller de 1996 no nosso galpão agora. Ele não está no ferro-velho, está sendo preparado para voltar a trabalhar. O retrofit de chiller industrial compensa quando a estrutura da máquina está sã e o custo da reforma fica bem abaixo do preço de um equipamento novo. Nesses casos, um ativo antigo volta melhor do que saiu.
A conversa aqui não é de manutenção. É de patrimônio. Um chiller é um ativo, e ativo bem construído se recupera. A decisão entre reformar e comprar não é sentimental, é técnica e financeira, e tem critério.
O que é retrofit em refrigeração industrial (e o que ele não é)
Retrofit é recuperar e modernizar um equipamento que já existe, trocando o que se desgastou ou ficou obsoleto, sem substituir a máquina inteira. O objetivo é devolver ao ativo o desempenho e a segurança de um equipamento atual.
Bloco de definição
Retrofit é a recuperação e a modernização de um chiller existente para que ele volte a operar com desempenho e segurança atuais, aproveitando a estrutura sã e substituindo apenas os componentes que envelheceram. Fonte: Refriac.
E o que o retrofit não é:
Não é manutenção. Manutenção conserva o que está em uso. Retrofit recupera um ativo para uma nova vida útil.
Não é gambiarra. É engenharia, com projeto, componentes novos e testes.
Não é só troca de gás. A conversão do fluido pode fazer parte, mas o retrofit vai além dela.
Não é maquiagem para revender. O foco é o desempenho, não a aparência.
Por que uma máquina de 30 anos ainda serve
Porque o que envelhece mais rápido em um chiller não é o que sustenta a máquina. Selos, pintura, comando e gás datam. A estrutura e um bom compressor, não. É essa base que o retrofit aproveita.
Três características dos equipamentos mais antigos jogam a favor:
Estrutura soldada e robusta. Chassi e tanque de aço eram feitos para durar décadas, com folga de material que hoje raramente se vê.
Motor e compressor de padrão conhecido. Muitas vezes de fabricação nacional ou de linha consolidada, com peças e reparo disponíveis no mercado.
Comando eletromecânico, sem placa eletrônica proprietária. O que parece defasado é uma vantagem: não há uma placa exclusiva do fabricante que sai de linha e transforma a máquina em refém.
É o contraste com boa parte do equipamento novo, cheio de eletrônica embarcada e projeto descartável. Uma placa que o fabricante não produz mais pode aposentar uma máquina inteira, ainda que o resto esteja perfeito.
Os 5 critérios que definem se vale a pena reformar
Cinco pontos decidem a questão. Avaliados juntos, eles dizem com clareza se o ativo merece o investimento ou se a hora é de comprar novo.
Critério
Vale reformar quando
Acender o alerta quando
Chassi e tanque
Estrutura sã, sem corrosão que comprometa
Corrosão avançada, furos, base sem recuperação
Compressor
Recuperável ou com reposição viável
Desgaste terminal e sem peça disponível
Peças de reposição
Componentes ainda encontrados no mercado
Itens descontinuados e sem equivalente
Capacidade x processo
Atende à demanda térmica atual da planta
Subdimensionado para a produção de hoje
Custo do retrofit
Fração razoável do valor de um novo
Perto do preço de um equipamento novo
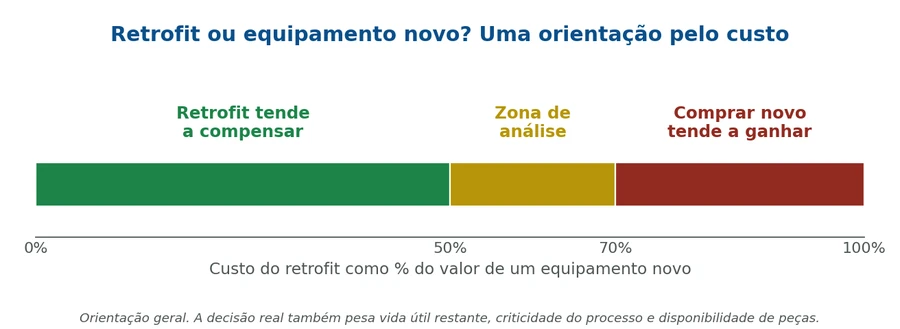
Os cinco critérios devem ser lidos em conjunto. Um único alerta forte já pode inverter a decisão. O quinto critério costuma ser o desempate: vale comparar o custo do retrofit com o percentual que ele representa do valor de um equipamento novo.
Na Refriac, a engenharia avalia o ativo antes de recomendar qualquer caminho, e diz com franqueza quando vale reformar e quando não vale. Conheça a linha de Equipamentos Especiais.
O que é substituído em um retrofit de chiller
Trocam-se os itens que se desgastam ou ficam obsoletos. A estrutura sã permanece. Em um retrofit completo, costuma entrar componente novo em:
Gás refrigerante, com troca do óleo lubrificante quando o novo fluido exige.
Pressostatos de alta e baixa, que garantem a proteção do sistema.
Controlador e comando, modernizados para operação e leitura mais precisas.
Bomba de água, dimensionada para a vazão correta.
Contatores e componentes elétricos de acionamento.
Pintura e isolamento térmico, que recuperam a proteção e a eficiência.
Compressor, avaliado e recondicionado ou substituído conforme o estado.
Quando há conversão de gás, o processo segue um protocolo técnico: avaliação de compatibilidade, recolhimento do fluido antigo em cilindro certificado, substituição do óleo quando exigido, carga do novo gás, teste de estanqueidade e atualização da placa. Boas práticas para essa etapa são orientadas por entidades do setor, como a ABRAVA (Associação Brasileira de Refrigeração, Ar Condicionado, Ventilação e Aquecimento).
Quando o retrofit não vale a pena
Nem todo chiller merece uma reforma, e ser honesto sobre isso faz parte do trabalho. Há três situações em que o retrofit deixa de compensar.
Máquina subdimensionada para a produção de hoje. Retrofit recupera o ativo, não aumenta a capacidade. Se a planta cresceu e a máquina ficou pequena, reformar é dinheiro bom atrás de dinheiro ruim.
Chassi corroído. Sem estrutura sã, falta a base sobre a qual o retrofit se apoia. Recuperar chapa comprometida raramente se paga.
Gás descontinuado sem conversão viável. Se o fluido saiu de circulação e o compressor daquela geração não aceita um substituto adequado, o retrofit perde o sentido.
Esse último ponto é cada vez mais concreto. O R-12 foi banido no Brasil, com a importação zerada a partir de 2007 pela Resolução CONAMA nº 267/2000. O R-22, comum em máquinas antigas, está em eliminação gradual sob o Protocolo de Montreal, com janelas de importação operadas pelo IBAMA. Muitos chillers de R-22 migram bem para gases retrofit como o R-407C, mas isso depende da geração do compressor e da viabilidade técnica.
Dado de mercado
Atenção ao calendário do gás. A eliminação total do R-22 está prevista para 2040, mas, a partir de 2030, cerca de 97,5% do volume consumido em 2009-2010 (ano-base) deixa de poder ser comercializado, restando apenas 2,5% para manutenção de equipamentos já instalados. Fonte: Programa Brasileiro de Eliminação dos HCFCs (Protocolo de Montreal), IBAMA.
O que isso diz sobre a máquina que você vai comprar amanhã
A lição do retrofit vale para a próxima compra. Se uma máquina de 1996 pode voltar ao trabalho, é porque foi construída para durar. A pergunta certa na hora de comprar não é só quanto custa hoje, e sim quanto ativo vai sobrar daqui a vinte ou trinta anos.
Pensando em patrimônio, alguns critérios de compra mudam de peso:
Estrutura antes da ficha técnica. Um chassi robusto é o que permite recuperar a máquina lá na frente.
Peças e padrão de mercado antes do exclusivo. Componentes fáceis de encontrar mantêm a máquina viva por mais tempo.
Projeto que se possa consertar antes do descartável. Fuja da eletrônica proprietária que aposenta o equipamento inteiro.
Valor de recuperação antes do preço de etiqueta. O ativo mais barato é o que você ainda consegue reformar no futuro.
Um chiller não deveria ser um item descartável. Bem escolhido e bem projetado, ele é patrimônio, e patrimônio se recupera.
Perguntas frequentes sobre retrofit de chiller industrial
O que é retrofit de chiller industrial?
É a recuperação e a modernização de um chiller existente, com troca dos componentes que se desgastaram ou ficaram obsoletos, aproveitando a estrutura sã da máquina. O objetivo é devolver ao ativo o desempenho e a segurança de um equipamento atual, sem substituí-lo por inteiro.
Vale a pena reformar um chiller antigo?
Vale quando a estrutura está sã, o compressor é recuperável, há peças disponíveis, a capacidade atende ao processo atual e o custo da reforma fica bem abaixo do valor de um equipamento novo. Avaliados juntos, esses cinco critérios definem a decisão.
O que é trocado em um retrofit de chiller?
Costumam entrar novos o gás refrigerante e o óleo quando exigido, os pressostatos, o controlador e o comando, a bomba, os contatores, a pintura e o isolamento. O compressor é avaliado e recondicionado ou substituído. A estrutura sã permanece.
Quando não compensa fazer o retrofit?
Quando a máquina está subdimensionada para a produção de hoje, quando o chassi está corroído e sem base recuperável, ou quando o gás foi descontinuado e o compressor não aceita uma conversão viável. Nesses casos, comprar novo tende a fazer mais sentido.
Retrofit de chiller sai mais barato que comprar novo?
Em geral, sim, quando o custo da reforma fica em uma fração do valor de um equipamento novo. Quanto mais esse custo se aproxima do preço de um chiller novo, mais a balança pende para a compra. O percentual é o critério de desempate.
Conclusão
Aquele chiller de 1996 vai voltar ao chão de fábrica porque a estrutura pediu para continuar, e a conta fechou. É isso que o retrofit ensina: um bom ativo não termina no fim da vida útil da eletrônica. Reformar vale quando a base é sã e o custo é uma fração do novo. Quando não é, o caminho é comprar, e dizer isso com franqueza também é engenharia.
Tem um chiller parado ou no fim da vida e quer saber se vale recuperar? Fale com a engenharia da Refriac para uma avaliação honesta entre reformar e comprar.
Sobre o autor
Leonardo Padeiro é Diretor e Gestor da Refriac. À frente da empresa, atua no segmento de refrigeração industrial com foco em projetos e equipamentos especiais, soluções térmicas customizadas para a carga e as restrições de cada operação. A Refriac está no mercado desde 1977 e atende setores como data centers, químico, alimentos e transformação de plásticos.
Escrito por Leonardo Padeiro | Diretor e Gestor da Refriac
Experiência: projetos e instalações de equipamentos especiais de refrigeração industrial, atuando na Refriac, empresa no mercado desde 1977.
Última atualização: Setembro de 2026
O que representam cinco décadas de engenharia térmica? Representam experiência que virou confiabilidade. Desde 1977, a Refriac projeta e instala equipamentos especiais de refrigeração industrial, e cada década somou repertório, casos e soluções que hoje sustentam frio estável e previsível para quem não pode errar.
Longevidade em engenharia não é só tempo de mercado. É acúmulo. Cada projeto entregue, cada processo diferente resolvido e cada tecnologia adotada vira conhecimento aplicado no desafio seguinte. Cinco décadas transformam tentativa e erro em previsibilidade.
O que significam cinco décadas de engenharia térmica?
Significam conhecimento acumulado e aplicado. Não é o tempo no calendário que conta, e sim o repertório de problemas reais que a empresa já resolveu, e que orienta cada novo projeto.
Bloco de definição
Experiência aplicada é o conhecimento reunido em décadas de projetos reais, que permite diagnosticar mais rápido, dimensionar com mais precisão e antecipar problemas antes que apareçam. Fonte: Refriac.
Longevidade, em engenharia, é um sinal de confiança. Uma empresa não chega a cinco décadas por acaso, e sim porque o mercado seguiu escolhendo suas soluções ao longo de gerações de gestores e de tecnologia.
A história da Refriac começa em 1977, atuando exclusivamente no resfriamento de processos industriais, com foco na transformação de plásticos. Esse ponto de partida definiu uma marca da casa: entender o processo do cliente antes de propor o equipamento.
Como a Refriac evoluiu desde 1977?
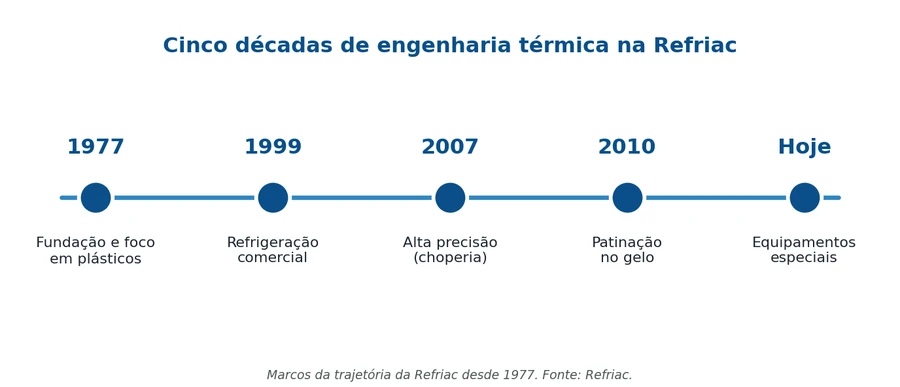
Evoluiu ampliando mercados e tecnologias, década após década, sem sair do território que domina: o controle de temperatura em processos que exigem precisão. A linha do tempo abaixo resume essa trajetória.
Cinco décadas de evolução, dos processos industriais aos equipamentos especiais de hoje.
1977 a 2010: dos processos industriais aos desafios de nicho
1977: a Refriac nasce voltada ao resfriamento de processos industriais, com foco na transformação de plásticos. É a base técnica sobre a qual tudo o mais foi construído.
1999: entra na refrigeração comercial, atendendo padarias e supermercados. Ali introduz a tecnologia de fluido secundário e se torna referência nesse mercado, uma solução que segue em uso até hoje.
2007: desenvolve equipamentos de alta precisão de temperatura para o mercado de choperia, onde o chope precisa chegar gelado, à beira do congelamento.
2010: cria uma linha para o mercado de patinação no gelo. Dois desafios bem diferentes, resolvidos pela mesma base de engenharia térmica.
Hoje, a Refriac concentra essa bagagem nos equipamentos especiais de refrigeração industrial e em soluções conectadas de monitoramento, levando adiante a lógica de projetar sob medida para cada operação.
O que muda e o que permanece ao longo do tempo?
A tecnologia muda o tempo todo. O fundamento da engenharia, não. Essa é a diferença que sustenta uma empresa por décadas: acompanhar o novo sem perder o que sempre funcionou.
O que mudou
O que permanece
Os fluidos refrigerantes
O controle, hoje automatizado
O monitoramento, hoje em tempo real
A eficiência energética como prioridade
Os mercados atendidos
O diagnóstico antes do equipamento
A carga térmica bem calculada
A água e a temperatura estáveis
O projeto sob medida para cada operação
O atendimento de engenharia
O que muda é a tecnologia. O que permanece é o fundamento da engenharia térmica.
Os fundamentos, aliás, seguem as boas práticas reconhecidas de engenharia de refrigeração, como as difundidas pela ASHRAE (American Society of Heating, Refrigerating and Air-Conditioning Engineers), referência técnica internacional do setor. Equipamento novo não substitui um bom projeto. Foi assim em 1977 e continua sendo hoje.
Essa bagagem de décadas está concentrada na engenharia da Refriac, que projeta cada sistema para a carga real e as restrições de cada planta. Conheça a linha de Equipamentos Especiais.
Como a experiência vira confiabilidade para o cliente?
Ela vira menos surpresa. Quem já resolveu centenas de processos diferentes diagnostica mais rápido, dimensiona com mais precisão e entrega soluções que duram. Para o cliente, isso significa produção mais previsível e menos risco de parada.
Essa confiabilidade aparece em três pontos: no diagnóstico, que vem antes do equipamento e evita o erro de comprar capacidade sem entender a causa; no projeto sob medida, que adapta a solução à operação em vez de forçar um catálogo; e na durabilidade, comprovada por soluções como o fluido secundário, em uso desde 1999.
A experiência também orienta a inovação. Soluções conectadas, como o Connect Chiller, trazem o monitoramento em tempo real e a manutenção preditiva para dentro da operação. É a mesma engenharia de sempre, agora com olhos digitais sobre o processo.
Perguntas frequentes sobre a trajetória da Refriac
Desde quando a Refriac atua no mercado?
A Refriac iniciou sua história em 1977, atuando exclusivamente no resfriamento de processos industriais, com foco na transformação de plásticos. De lá para cá, expandiu para novos mercados e tecnologias, somando quase cinco décadas de engenharia térmica aplicada.
Qual é a especialidade da Refriac?
A Refriac é especializada em projetos e instalações de equipamentos especiais de refrigeração industrial. São soluções sob medida para processos que exigem controle preciso de temperatura, dimensionadas para a carga real e as restrições de cada operação, com apoio de uma equipe de engenharia.
O que diferencia uma empresa com décadas de experiência em refrigeração?
O repertório. Décadas de projetos reais criam um acervo de casos resolvidos que acelera o diagnóstico, aumenta a precisão do dimensionamento e ajuda a antecipar problemas. Experiência acumulada vira confiabilidade, algo que não se improvisa em pouco tempo.
Quais setores a Refriac atende?
A Refriac atende processos industriais e diversos segmentos, da transformação de plásticos a data centers, químico, alimentos e bebidas e refrigeração comercial. A especialidade em equipamentos especiais permite adaptar a solução às exigências de cada aplicação.
Como a experiência da Refriac se traduz em inovação?
Ao longo do tempo, a Refriac introduziu tecnologias como o fluido secundário, usado até hoje, e soluções conectadas de monitoramento em tempo real. A experiência mostra onde inovar sem abrir mão do fundamento: entregar frio estável e confiável.
Conclusão
Cinco décadas de engenharia térmica não são só tempo de mercado. São repertório que vira confiabilidade, inovação que respeita o fundamento e soluções que atravessam gerações, como o fluido secundário que a Refriac usa desde 1999. Foi assim que a empresa cruzou 50 anos: entendendo o processo antes do equipamento.
Quer contar com essa experiência no seu processo? Fale com a engenharia da Refriac e leve cinco décadas de engenharia térmica para a sua operação.
Sobre o autor
Leonardo Padeiro é Diretor e Gestor da Refriac. À frente da empresa, atua no segmento de refrigeração industrial com foco em projetos e equipamentos especiais, soluções térmicas customizadas para a carga e as restrições de cada operação. A Refriac está no mercado desde 1977 e atende setores como data centers, químico, alimentos e transformação de plásticos.
Escrito por Leonardo Padeiro | Diretor e Gestor da Refriac
Experiência: projetos e instalações de equipamentos especiais de refrigeração industrial, atuando na Refriac, empresa no mercado desde 1977.
Última atualização: Setembro de 2026
Quanto custa uma parada por falha térmica na indústria? Muito mais do que o conserto. A manutenção emergencial é só a ponta visível: o maior prejuízo está na produção perdida, na mão de obra parada e nos prazos furados. Segundo a Siemens/Senseye, as paradas não programadas já consomem 11% da receita das 500 maiores empresas do mundo, o equivalente a US$ 1,4 trilhão por ano.
Em um processo contínuo, esse custo pesa ainda mais. O que deixou de ser produzido durante a parada não volta para a fila. A conta real de uma falha térmica costuma ser um múltiplo do valor gasto para religar a máquina.
Por que a manutenção emergencial é só a ponta do iceberg?
Porque a fatura do conserto é a menor e a mais visível parte do prejuízo. O que realmente pesa fica submerso, em tudo o que a parada arrasta junto enquanto a produção está fora do ar.
Parada por Falha Térmica - refriacA manutenção emergencial é a ponta do iceberg. O maior custo de uma falha térmica está submerso, nos prejuízos indiretos.
Bloco de definição
O custo total de uma parada por falha térmica é a soma do custo direto (conserto, peça e mão de obra técnica) com os custos indiretos (produção perdida, refugo, prazos e reputação). O custo direto costuma ser a menor parte da conta. Fonte: Siemens/Senseye, True Cost of Downtime.
Por isso, olhar só para a nota do reparo engana. Duas paradas com o mesmo custo de conserto podem ter prejuízos totais muito diferentes, dependendo do que cada uma parou e por quanto tempo.
Quais são os custos ocultos de uma parada por falha térmica?
São todos os prejuízos que não aparecem na fatura do conserto, mas saem do caixa do mesmo jeito. Numa falha térmica, eles costumam superar com folga o custo direto.
Custo visível (o que se vê)
Custos ocultos (o que não se vê)
Manutenção emergencial
Peças de reposição
Mão de obra técnica do reparo
Produção perdida no período
Mão de obra parada, mas paga
Refugo e requalificação de produto
Retomada e reaquecimento do processo
Multas e prazos não cumpridos
Reputação e confiança do cliente
Numa parada por falha térmica, o custo direto é a menor parte. O maior prejuízo está nos custos indiretos.
Alguns desses custos merecem atenção especial. A produção perdida em um processo contínuo não se recupera, o tempo parado não volta. O refugo aparece nas peças feitas fora de especificação até o processo estabilizar.
E há o custo de religar: reaquecer, reestabilizar e só então retomar o ritmo. A própria Siemens/Senseye destaca esses custos ocultos: gente parada sem poder trabalhar, peça comprada às pressas com sobrepreço e multa por atraso de contrato.
Quanto isso representa em dinheiro?
Os números do setor mostram a ordem de grandeza. Um levantamento da Siemens/Senseye, o True Cost of Downtime 2024, aponta que a parada não programada já consome 11% da receita das 500 maiores empresas do mundo, ante 8% em 2021. No automotivo, uma linha parada chega a US$ 2,3 milhões por hora. No piso da tabela por setor, bens de consumo (FMCG) custam cerca de US$ 36 mil por hora parada.
Parada por Falha Térmica - refriacO peso das paradas não programadas cresceu de 8% para 11% da receita das maiores empresas entre 2021 e 2024.
A pesquisa é uma extrapolação: a Siemens/Senseye entrevistou profissionais de manutenção, engenharia e TI de grandes multinacionais e projetou o resultado para o universo das 500 maiores empresas do mundo, não um censo completo desse grupo. Ainda assim, é a referência mais citada do setor sobre o tema.
A ABB (Value of Reliability, 2023) chega a um retrato parecido: mais de dois terços das indústrias enfrentam parada não programada pelo menos uma vez por mês, a um custo mediano de cerca de US$ 125 mil por hora no cenário global. Uma parada de um turno de oito horas equivale a cerca de US$ 1 milhão.
Dado de mercado
US$ 1,4 trilhão por ano é o que as 500 maiores empresas do mundo perdem com paradas não programadas, o equivalente a 11% da receita. Fonte: Siemens/Senseye, True Cost of Downtime 2024.
Você não precisa desses números globais para estimar o seu. Uma conta simples já dá um piso: multiplique o número de pessoas paradas pelo custo por hora de cada uma e pelas horas de parada, e some a produção que deixou de sair no período. O resultado costuma assustar.
Na Refriac, a engenharia trata a refrigeração como parte da continuidade da produção, dimensionando o sistema e a proteção certa antes de a parada acontecer. Conheça a linha de Equipamentos Especiais.
Como reduzir o risco e o custo de uma parada térmica?
Prevenir custa uma fração do prejuízo de uma parada. E o caminho é conhecido: são quatro frentes.
Diagnosticar a carga térmica real e os pontos frágeis do sistema, onde uma falha pararia a produção.
Dimensionar redundância onde a parada é cara demais, com uma unidade pronta para assumir no lugar da que falhar.
Trocar a manutenção corretiva por preventiva e preditiva, agindo antes da quebra em vez de correr atrás depois dela.
Monitorar em tempo real, com sensores que apontam o desvio a tempo de evitar a parada.
Ainda assim, a ABB aponta que uma parcela relevante das indústrias segue esperando o equipamento quebrar para agir. Sair desse modelo é o que mais reduz o custo de parada. Soluções conectadas, como o Connect Chiller, usam sensores e conectividade para acompanhar o chiller em tempo real, enviar alertas e apoiar a manutenção preditiva.
Bloco de processo
Prevenir sai mais barato que remediar. Segundo a Siemens/Senseye, corrigir antes da falha reduz em até 40% a necessidade de peças de reposição, além de evitar a parada e todo o custo oculto que vem com ela.
Perguntas frequentes sobre custo de parada por falha térmica
Quanto custa uma parada por falha térmica na indústria?
Varia por setor, mas é sempre um múltiplo do custo do conserto. Referências da Siemens/Senseye apontam de US$ 36 mil por hora em bens de consumo a US$ 2,3 milhões no automotivo. A ABB estima uma mediana global em torno de US$ 125 mil por hora entre setores industriais.
O que são os custos ocultos de uma parada?
São os prejuízos que não aparecem na fatura do conserto: produção perdida, mão de obra parada, refugo, retomada do processo, multas por atraso e desgaste da relação com o cliente. Numa falha térmica, esses custos costumam superar o custo direto do reparo.
Como calcular o prejuízo de uma parada não programada?
Um piso simples: multiplique o número de pessoas paradas pelo custo por hora de cada uma e pelas horas de parada, e some a produção que deixou de sair no período. Depois acrescente refugo, multas e retomada. O total real quase sempre supera a estimativa inicial.
Vale a pena investir para evitar paradas térmicas?
Na maioria dos casos, sim. Prevenir custa uma fração do prejuízo de uma única parada relevante. Diagnóstico, redundância e manutenção preditiva reduzem tanto a frequência quanto o impacto das falhas, protegendo produtividade e prazo.
Como a manutenção preditiva reduz o custo de paradas?
Ela usa monitoramento em tempo real para identificar desvios antes que virem falha, permitindo agir no momento certo. Segundo a Siemens/Senseye, corrigir antes da quebra reduz em até 40% a necessidade de peças de reposição, além de evitar a parada em si.
Conclusão
A conta de uma parada por falha térmica não cabe na fatura do conserto. Ela inclui produção perdida, refugo, prazos e reputação, custos que ficam submersos, mas saem do caixa do mesmo jeito. Por isso, o investimento em confiabilidade se paga: prevenir custa bem menos do que parar.
Se você quer saber onde estão os riscos de parada da sua operação, o próximo passo é um diagnóstico do seu sistema térmico. Fale com a engenharia da Refriac e proteja a produtividade da sua fábrica.
Sobre o autor
Leonardo Padeiro é Diretor e Gestor da Refriac. À frente da empresa, atua no segmento de refrigeração industrial com foco em projetos e equipamentos especiais, soluções térmicas customizadas para a carga e as restrições de cada operação. A Refriac está no mercado desde 1977 e atende setores como data centers, químico, alimentos e transformação de plásticos.
Refrigeração Crítica: Quando a Fábrica Não Pode Parar
Continuidade operacional, gestão de risco e confiabilidade térmica: por que a refrigeração de processos que não podem parar exige projeto com redundância, e não apenas capacidade.
Por Leonardo Padeiro, Diretor e Gestor da Refriac | Atualizado em agosto de 2026O que é refrigeração crítica para processos contínuos? É o sistema de resfriamento do qual a produção depende para não parar. Em um processo contínuo, uma falha térmica não atrasa uma etapa, ela derruba a operação inteira. Por isso o projeto prioriza disponibilidade e redundância, não apenas capacidade.
O peso disso aparece na conta. Segundo a Siemens, paradas não programadas custam às 500 maiores empresas do mundo cerca de 11% da receita anual. Quando o frio para, tudo para junto: produto perdido, prazo furado e, em vários setores, risco à segurança.
Escrito por Leonardo Padeiro — Diretor e Gestor da Refriac. Atuação em projetos e instalações de equipamentos especiais de refrigeração industrial. A Refriac atua no setor desde 1977 e atende segmentos como data centers, químico, alimentos e transformação de plásticos. Última atualização: julho de 2026.
O que é refrigeração crítica em um processo contínuo?
Refrigeração crítica é o resfriamento que sustenta uma operação sem interrupção, em que a falha do sistema térmico para a produção inteira, e não apenas uma etapa. É típica de processos contínuos, como químico, petroquímico, alimentos, data centers e injeção que roda em vários turnos.
A diferença não está no equipamento. Está no que acontece quando ele para. Num processo em lote, dá para pausar, ajustar e retomar. Num processo contínuo, não existe pausa sem perda.
Nesses casos, a refrigeração deixa de ser um utilitário de apoio e passa a fazer parte do processo produtivo. Se a temperatura sai da faixa, o produto se perde, a reação sai de controle ou o equipamento desarma por proteção.
Por isso, criticidade se mede pela consequência de parar, não pelo tamanho da planta. Uma operação pequena que não pode interromper o frio é tão crítica quanto uma grande. O que define é o custo e o risco de uma parada.
Por que a parada da refrigeração para a fábrica inteira?
Porque em um processo contínuo a refrigeração está no caminho crítico da produção. Quando ela falha, tudo o que vem depois para junto. E a perda é do tipo que não se recupera: o que deixou de ser produzido durante a parada não volta para a fila.
Os números do setor mostram o tamanho do problema. Um levantamento da Siemens (True Cost of Downtime 2024) aponta que a parada não programada já consome 11% da receita das maiores empresas do mundo, ante 8% em 2019. No setor automotivo, uma linha parada chega a custar US$ 2,3 milhões por hora. Em bens de consumo, a média fica em torno de US$ 36 mil por hora.
O custo de uma hora parada varia por setor, mas é sempre alto. Em processos contínuos, some ainda o produto perdido e o risco de segurança.
📊 US$ 1,4 trilhão por ano. É quanto as 500 maiores empresas do mundo perdem com paradas não programadas, o equivalente a 11% da receita. Fonte: Siemens, True Cost of Downtime 2024.
Há ainda o efeito cascata. Um único ponto de falha no sistema térmico, um chiller, uma bomba ou um circuito de água, pode derrubar a operação inteira de uma vez. E a conta não para na produção perdida.
A própria Siemens destaca os custos ocultos de uma parada: gente parada sem poder trabalhar, peças de reposição compradas às pressas com sobrepreço e multas por atraso de contrato. Somados, esses custos costumam superar a perda direta de produção.
Custo de parada por setor (Siemens, ABB) e tempo de parada tolerado por ano conforme o nível de disponibilidade, pela regra dos noves de engenharia de continuidade.
O que muda no projeto quando a fábrica não pode parar?
Muda o objetivo do projeto. Sai de foco a pergunta "quanto frio eu preciso?" e entra a pergunta "como garanto que esse frio nunca vai faltar?". O sistema deixa de ser dimensionado só para a carga e passa a ser dimensionado para a disponibilidade.
Na prática, isso significa redundância. As abordagens mais comuns são:
N+1: instala-se uma unidade a mais do que o necessário. Se um chiller falha ou entra em manutenção, os demais seguem atendendo a demanda.
2N: duplica-se toda a capacidade, criando um sistema espelhado, indicado quando a parada é inaceitável.
Redundância interna: o próprio equipamento traz compressores duplos, múltiplas bombas e circuitos independentes, aumentando a confiabilidade de cada unidade.
A lógica fica clara quando se olha o quanto de parada cada nível de disponibilidade permite ao longo de um ano. Cada nove adicional na disponibilidade reduz em cerca de dez vezes o tempo de parada tolerado no ano. É isso que a redundância protege.
A margem também some quando a faixa de operação é estreita. Em ambientes críticos como data centers, referências da ASHRAE orientam manter temperatura e umidade dentro de limites apertados. Quanto mais estreita a faixa, menor a tolerância a qualquer oscilação, e maior a necessidade de um sistema que não vacile.
O contraste entre projetar por capacidade e projetar por continuidade fica assim:
Critério
Projeto por capacidade
Projeto para continuidade
Objetivo
Atender à carga nominal
Garantir disponibilidade sob falha
Redundância
Nenhuma ou improvisada
N+1 ou 2N conforme criticidade
Ponto único de falha
Presente
Mapeado e eliminado
Manutenção
Corretiva, após a falha
Preventiva e preditiva
Monitoramento
Pontual ou manual
Contínuo, em tempo real
Efeito de uma falha
Parada da produção
Comutação sem parar a operação
Comparativo conceitual entre dimensionar apenas para a carga e dimensionar para a continuidade da operação.
Na Refriac, a engenharia projeta o sistema de refrigeração a partir da criticidade do processo, definindo redundância e pontos de proteção antes de a fábrica entrar em risco. Conheça a linha de Equipamentos Especiais.
Como a gestão de risco térmico evita paradas críticas?
Ela mapeia onde uma falha pararia a fábrica e trata esses pontos antes que eles falhem. Em vez de reagir à parada, a operação se antecipa a ela. O roteiro tem cinco frentes:
Mapear os pontos únicos de falha do sistema térmico: chiller, bombas, tubulação e alimentação de energia. Onde não há alternativa, há risco.
Dimensionar a redundância pela criticidade: N+1 para a maioria dos casos, 2N onde a parada é inaceitável.
Adotar manutenção preventiva e preditiva, saindo do modelo de consertar depois que quebra e passando a agir antes da falha.
Monitorar o sistema em tempo real, com sensores que acompanham os parâmetros e apontam desvios antes que virem parada.
Manter um plano de contingência claro, com resposta definida para cada cenário de falha, para que ninguém improvise no momento errado.
O monitoramento é o que transforma manutenção em prevenção. Soluções conectadas, como o Connect Chiller, usam sensores e conectividade para acompanhar o chiller em tempo real, enviar alertas e apoiar diagnósticos, permitindo agir sobre um desvio antes que ele pare a produção.
Prevenir sai mais barato que remediar. Segundo a Siemens, corrigir antes da falha reduz em até 40% a necessidade de peças de reposição, além de evitar a parada em si.
Perguntas Frequentes sobre refrigeração crítica
O que é refrigeração crítica para processos contínuos?
É o resfriamento do qual a produção depende para não parar. Em processos contínuos, uma falha térmica interrompe a operação inteira, não apenas uma etapa. Por isso o projeto prioriza disponibilidade e redundância, e não somente a capacidade de frio.
Qual a diferença entre redundância N+1 e 2N?
No N+1, instala-se uma unidade a mais do que a necessária, cobrindo a falha de um equipamento. No 2N, toda a capacidade é duplicada, criando um sistema espelhado. O 2N é mais robusto e indicado quando a parada é inaceitável.
Como a manutenção preditiva ajuda a evitar paradas?
Ela usa monitoramento em tempo real para identificar desvios antes que virem falha, permitindo agir no momento certo. Segundo a Siemens, corrigir antes da quebra reduz em até 40% a necessidade de peças de reposição e evita a parada.
Quanto custa uma parada não programada na indústria?
Varia por setor. Referências da Siemens apontam cerca de US$ 36 mil por hora em bens de consumo e até US$ 2,3 milhões por hora no automotivo. A ABB estima uma mediana em torno de US$ 125 mil por hora entre setores industriais.
Como garantir que a refrigeração não pare a produção?
Com projeto voltado à continuidade: mapear pontos únicos de falha, dimensionar redundância pela criticidade, adotar manutenção preventiva e preditiva, monitorar em tempo real e manter um plano de contingência. A causa se trata antes, não depois da parada.
Conclusão
Quando a fábrica não pode parar, refrigeração deixa de ser uma questão de capacidade e vira uma questão de confiabilidade. O que muda é o objetivo: garantir disponibilidade, eliminar pontos únicos de falha e antecipar o problema com redundância, monitoramento e manutenção preditiva.
Se a sua operação não admite parada, o próximo passo é avaliar a criticidade do seu sistema térmico e onde estão os riscos. Fale com a engenharia da Refriac e proteja a continuidade da sua produção.
Sobre o Autor
Leonardo Padeiro é Diretor e Gestor da Refriac. À frente da empresa, atua no segmento de refrigeração industrial com foco em projetos e equipamentos especiais, soluções térmicas customizadas para a carga e as restrições de cada operação. A Refriac está no mercado desde 1977 e atende setores como data centers, químico, alimentos e transformação de plásticos.
Escrito por Leonardo Padeiro, Diretor e Gestor da Refriac. Publicado em 08 de julho de 2026.
A confusão contábil entre despesa operacional e proteção de receita
Manutenção preventiva em chiller industrial não é despesa discricionária no mesmo sentido em que despesas com material de escritório ou eventos corporativos são discricionárias. É despesa estruturalmente ligada à proteção da receita produtiva, com mecanismo causal direto entre o gasto e o resultado financeiro da operação.
A diferença é essa. Despesa operacional discricionária é aquela cuja redução produz, no curto prazo, melhoria proporcional da margem. Cortar gasto com viagens em 20% aumenta a margem pelo valor cortado, sem efeito imediato adverso em outras linhas. Despesa de manutenção preventiva opera com lógica oposta: cortar pela metade o gasto produz, no curto prazo, ilusão de ganho de margem; no médio prazo, custos invisíveis em paradas, refugo, perda de eficiência e cascata de falhas que excedem em larga medida a economia inicial.
A categorização contábil das duas é a mesma. A economia subjacente é radicalmente diferente.
Essa diferença tem consequência prática em comitê de orçamento. Quando manutenção é tratada como despesa equivalente a outras, ela compete pela alocação com critérios que não capturam o valor real que entrega. O caminho para resolver essa assimetria é articular o valor da manutenção em linguagem que o CFO reconheça: não como gasto a minimizar, mas como apólice técnica com retorno calculável.
O reenquadramento exige documentação. Manutenção preventiva tratada como apólice precisa de métricas próprias: o que ela protege, em qual horizonte, com qual probabilidade. Sem essa documentação, o argumento permanece intuitivo e perde repetidamente para o argumento financeiro estruturado da redução de OPEX.
As três frentes em que o custo invisível se manifesta
Para articular o valor real da manutenção preventiva, é preciso quantificar o que está sendo evitado. O custo invisível da ausência de manutenção adequada se manifesta em três frentes distintas, cada uma com mecanismo próprio e impacto cumulativo sobre o resultado da operação.
Frente do custo invisível
Como se manifesta concretamente em operação industrial
Paradas não programadas e suas consequências
Hora parada por falha emergencial inclui produto em refugo, tempo de retomada de regime, manutenção emergencial com peças sem cotação prévia e, em alguns casos, multa contratual por atraso na entrega ao cliente final
Degradação progressiva da eficiência energética
Trocador com incrustação consome de 10% a 20% mais energia para entregar a mesma capacidade frigorífica; compressor com folga acumulada perde COP progressivamente; ar dissolvido no circuito gera perdas adicionais ao longo dos meses
Cascata de falhas em componentes interconectados
Componente operando em condição inadequada degrada outros adjacentes. Quando a falha aparece, o conjunto reparado é maior do que seria a manutenção preventiva equivalente
As três frentes do custo invisível da ausência de manutenção preventiva em chiller industrial.
Frente 1: paradas não programadas e suas consequências em cadeia
Hora de produção parada por falha emergencial não tem custo igual a hora parada em manutenção programada. A diferença está nas camadas de impacto que se somam ao tempo parado. Produto em processamento no momento da parada frequentemente vai a refugo, principalmente em aplicações com sensibilidade térmica como injeção plástica, processo químico e cervejaria.
A manutenção emergencial tem custo direto também superior à manutenção programada. Deslocamento urgente de técnico em horário de pico, peças sem cotação prévia, hora extra de equipe interna, frete expresso de componentes. Tipicamente, o custo de uma intervenção emergencial fica entre três e cinco vezes o custo da intervenção equivalente em janela programada.
O efeito cumulativo, em planta com múltiplas paradas não programadas por ano, pode ser substancial. A operação tipicamente não atribui esse custo à ausência de manutenção preventiva porque ele aparece em diferentes linhas contábeis: produção, qualidade, manutenção corretiva, contratos comerciais. Mas a causa única de boa parte desses gastos é a mesma: o sistema de frio falhou porque não foi mantido adequadamente.
Frente 2: degradação progressiva da eficiência energética
A segunda frente é a mais invisível das três e tipicamente a mais cara em operação contínua. Sistema de frio sem manutenção adequada degrada eficiência progressivamente, sem evento dramático que chame atenção.
Trocador com incrustação acumulada ao longo de meses precisa de diferença maior de temperatura entre fluido e refrigerante para entregar a mesma capacidade térmica, o que se traduz em consumo elétrico maior por hora de operação. Sistema sem tratamento adequado de água, sem limpeza programada de trocadores, sem calibração periódica de sensores, pode perder de 10% a 20% de eficiência energética ao longo dos primeiros 12 a 18 meses de operação.
O perigo dessa frente é justamente sua invisibilidade. Conta de energia maior é atribuída a tarifa, a expansão de produção, a aumento de carga térmica. Raramente se atribui à degradação progressiva do sistema de frio, porque essa atribuição exige medição comparativa que poucas operações fazem.
Frente 3: cascata de falhas em componentes interconectados
Chiller industrial não é equipamento isolado. É sistema de componentes interconectados que se influenciam mutuamente. Compressor que opera com fluido contaminado por umidade ou ar dissolvido danifica gradualmente o trocador interno e a válvula de expansão. Bomba de circulação com cavitação acumulada estressa selos mecânicos que vazam para o motor.
Essa interconexão significa que componente operando em condição inadequada degrada outros adjacentes, frequentemente sem sinal externo até que vários estejam comprometidos. O que poderia ter sido troca programada de um componente vira intervenção emergencial em três ou quatro componentes simultâneos, com custo somado várias vezes superior.
As três frentes não operam isoladamente. Componente degradado por falta de manutenção é mais propenso a falha emergencial, eleva consumo energético e induz degradação em componentes adjacentes. As três frentes ocorrem simultaneamente em sistema mal mantido, e a soma das três é tipicamente várias vezes superior ao custo do programa de manutenção que evitaria as três.
A economia comparada dos três modelos de manutenção
Existem três modelos de manutenção tecnicamente distintos, cada um com lógica própria de aplicação e economia subjacente diferente. A proporção e o foco de cada um determinam a economia geral do programa.
Dimensão
Corretivo
Preventivo
Preditivo
Quando se intervém
Após a falha aparecer
Em programação fixa por horas ou calendário
Quando análise de condição detecta tendência de degradação
Custo aparente do programa
Zero até a primeira parada
Moderado e previsível
Maior na implementação, otimizado em operação
Custo real ao longo do tempo
Alto, somando paradas, perdas e cascata de danos
Equilibrado, com possível troca de componentes saudáveis
Otimizado, com intervenções no momento técnico correto
Disponibilidade do sistema
Variável e imprevisível
Estável e previsível
Maximizada
Adequação ao contexto industrial
Aceitável só em equipamento auxiliar de baixa criticidade
Padrão mínimo para sistema em operação contínua
Padrão de classe mundial em sistemas críticos
Comparativo entre os três modelos de manutenção em chiller industrial. Operações modernas combinam elementos dos três, com foco crescente em preditivo.
Manutenção corretiva como modelo dominante em chiller industrial faz sentido econômico apenas em equipamento auxiliar de baixa criticidade, onde a parada não impacta a produção principal. Para sistema em operação contínua, é estruturalmente o modelo mais caro.
Manutenção preventiva é o padrão mínimo adequado. Operações que migram de corretivo dominante para preventivo estruturado reportam tipicamente redução substancial em paradas não programadas e melhoria perceptível em estabilidade de processo.
Manutenção preditiva é o padrão de classe mundial. Análise de condição em tempo real permite intervir no momento técnico correto: nem antes (desperdício de componente saudável) nem depois (falha já em curso). O investimento inicial em instrumentação é maior, mas a economia operacional sustentada compensa em horizonte de poucos anos.
A maioria das operações industriais brasileiras opera em mistura subótima: predominância de corretivo com preventivo parcial, frequentemente apenas para atender exigência regulatória ou contratual. Reconhecer isso é o primeiro passo para reposicionar o programa de manutenção em registro adequado ao valor que ele entrega.
O que compõe um plano de manutenção bem estruturado
Não basta contratar mais visitas técnicas. Um plano bem dimensionado tem cinco componentes específicos que cobrem dimensões distintas da manutenção.
Componente do plano
Frequência típica
O que cobre
Inspeção rotineira
Mensal a trimestral
Verificação visual, leitura de parâmetros operacionais, análise de tendência, identificação de anomalias antes que se manifestem em falha
Manutenção preventiva programada
Semestral a anual
Troca de componentes com vida útil prevista, limpeza de trocadores, calibração de sensores, verificação de selagens, análise de óleo lubrificante
Tratamento de água do circuito
Contínuo com análise periódica
Filtração, dosagem química, controle de incrustação e biofilme, prevenção de corrosão na tubulação e nos trocadores
Análise preditiva instrumental
Contínua com revisão mensal
Monitoramento de vibração, temperatura de mancais, parâmetros elétricos, tendência de eficiência energética, detecção precoce de degradação
Atendimento de emergência
Sob demanda com SLA contratual
Resposta a desvios não detectados antecipadamente, com prazo de atendimento dimensionado para minimizar parada produtiva
Os cinco componentes essenciais de um plano de manutenção estruturado para chiller industrial.
Plano sem análise preditiva é programa antigo. Plano sem tratamento de água é programa incompleto. Plano sem SLA de emergência deixa exposição alta no momento crítico.
O tratamento de água merece atenção especial. É frequentemente subestimado em planos brasileiros, tratado como questão acessória. A realidade técnica é diferente: tratamento de água adequado é o que mantém a eficiência dos trocadores ao longo do tempo e previne a degradação progressiva descrita na segunda frente do custo invisível. Plano sem esse componente aceita estruturalmente a degradação que pretende prevenir.
A Refriac estrutura planos de manutenção para chiller industrial e sistemas de refrigeração de processo, dimensionados ao perfil específico da operação. Converse com a equipe de engenharia sobre o dimensionamento adequado para o seu sistema.
Como avaliar o ROI de plano de manutenção em comitê de orçamento
Para o diretor industrial que precisa defender investimento em plano estruturado em comitê de orçamento, cinco passos organizam o argumento financeiro de forma defensável.
Quantificar o custo atual das três frentes invisíveis com dados próprios. Levantar paradas não programadas dos últimos 12 a 24 meses, com horas paradas, produto refugado e custos emergenciais. Estimar perda de eficiência energética via comparação com curva de catálogo do fabricante. Esses números, mesmo aproximados, dão magnitude real do custo invisível atual.
Mapear o escopo do plano proposto contra os cinco componentes essenciais. Plano que omite componentes essenciais por preço é plano subdimensionado, não economicamente atrativo.
Calcular ROI esperado com pressuposto conservador. ROI conservador assume redução parcial do custo invisível atual (60% a 70%, não 100%) e compara contra o custo anualizado do plano. Mesmo com pressupostos conservadores, plano bem estruturado tipicamente apresenta ROI defensável em 12 a 24 meses.
Estabelecer métricas de acompanhamento que permitem validar o ROI ao longo do tempo. Disponibilidade do sistema, paradas não programadas evitadas, eficiência energética ao longo do tempo, número de intervenções emergenciais. Sem métricas, o investimento permanece intuição; com métricas, vira ativo gerencial.
Posicionar o plano como apólice técnica em comunicação com a controladoria. Plano apresentado como aumento de OPEX vai ser questionado pela controladoria sob critério de redução de despesas. Plano apresentado como apólice técnica que protege margem operacional é discutido em registro diferente, equiparado a outras apólices que a empresa contrata para proteção de risco.
Esses cinco passos transformam a discussão sobre manutenção de tema operacional em projeto financeiro estruturado, com argumento defensável em comitê de orçamento e métricas claras de acompanhamento.
Perguntas Frequentes sobre Manutenção Preventiva de Chiller Industrial
Qual a diferença entre manutenção preventiva e corretiva em chiller industrial?
A manutenção preventiva intervém em programação fixa, antes da falha acontecer. A corretiva intervém após a falha. O custo de uma intervenção emergencial fica tipicamente entre três e cinco vezes o custo da intervenção equivalente em janela programada, sem contar as perdas de produção, refugo e cascata de danos em componentes adjacentes.
Quanto a falta de manutenção pode aumentar o consumo de energia de um chiller industrial?
Sistema sem tratamento adequado de água e sem limpeza programada de trocadores pode perder de 10% a 20% de eficiência energética ao longo dos primeiros 12 a 18 meses de operação. Em planta industrial 24/7 com chiller industrial de capacidade significativa, esse percentual sobre a conta de energia anual supera em muito o custo de um programa de manutenção preventiva.
O que é manutenção preditiva em refrigeração industrial?
É o modelo que usa análise de condição em tempo real, com monitoramento contínuo de vibração, temperatura de mancais, parâmetros elétricos e eficiência energética, para detectar tendências de degradação antes da falha. Permite intervir no momento técnico correto: nem antes (desperdício) nem depois (falha já em curso). É o padrão de classe mundial em sistemas críticos de processo.
Quais são os cinco componentes essenciais de um plano de manutenção de chiller industrial?
Inspeção rotineira (mensal a trimestral), manutenção preventiva programada (semestral a anual), tratamento de água do circuito (contínuo), análise preditiva instrumental (contínua com revisão mensal) e atendimento de emergência com SLA contratual. A ausência de qualquer um desses componentes deixa o plano incompleto.
Como calcular o ROI de um plano de manutenção preventiva para apresentar à diretoria?
Levante o custo real das três frentes invisíveis nos últimos 24 meses: paradas não programadas com horas e refugo, degradação de eficiência energética comparada ao catálogo do fabricante e custos de intervenções emergenciais com cascata de danos. Estime a redução conservadora dessas três frentes com o plano proposto (60% a 70%) e compare com o custo anualizado do plano. Esse cálculo tipicamente revela ROI defensável em 12 a 24 meses.
Conclusão
Manutenção preventiva em chiller industrial não é despesa operacional discricionária. É apólice técnica com retorno mensurável que protege margem em três frentes simultâneas: paradas não programadas evitadas, degradação de eficiência energética prevenida e cascata de falhas interceptada antes da escalada.
A pergunta correta para o gestor industrial não é se vale a pena investir em plano estruturado. Em operação com chiller industrial em regime contínuo, a resposta tipicamente é sim. A pergunta correta é: qual é hoje o custo real das três frentes invisíveis na minha operação, e em que horizonte o ROI desse investimento seria defensável com pressupostos conservadores?
A Refriac estrutura planos de manutenção para chillers industriais e sistemas de refrigeração de processo, dimensionados ao perfil específico de cada operação, com os cinco componentes essenciais e SLA contratual de emergência. Fale com a engenharia da Refriac e estruture o plano adequado para o seu sistema.
Escrito por Leonardo Padeiro, Diretor e Gestor da Refriac. Última atualização: junho de 2026.
O que é instabilidade térmica na injeção plástica?
Instabilidade térmica é a variação não controlada da temperatura da água de processo e do molde ao longo da produção. Ela altera o tempo de resfriamento de cada peça e provoca oscilação dimensional, empenamento e marcas de afundamento, mesmo com a injetora corretamente regulada.
Existe uma confusão comum no chão de fábrica. A temperatura de molde ajustada na injetora não é a temperatura que de fato chega às cavidades. Quem entrega essa temperatura é o sistema de água gelada: chiller, bombas, reservatório e tubulação.
Se esse sistema não consegue rejeitar o calor na mesma velocidade em que ele é gerado, a temperatura sobe nos horários de pico, cai quando a demanda diminui e oscila a cada acionamento dos compressores. Essa oscilação é a instabilidade térmica.
Fabricantes de equipamento de processo são diretos sobre isso: melhor desempenho e qualidade são obtidos quando a temperatura do fluido de resfriamento se mantém estável. Estabilidade não é detalhe de conforto. É condição para repetibilidade.
Por que a instabilidade térmica derruba a produtividade?
Porque o resfriamento é a fase mais longa do ciclo. Quando a temperatura da água oscila, o moldador é obrigado a trabalhar com uma margem de segurança maior no tempo de ciclo para garantir que a peça saia rígida. Esse colchão de segurança custa produção em todos os ciclos.
Segundo estudos de engenharia de processos de injeção, a fase de resfriamento responde por 50% a 70% do tempo de ciclo. É o maior bloco de tempo controlável da operação, e é exatamente o bloco que a instabilidade térmica desorganiza.
Além do tempo, a oscilação térmica ataca a qualidade. Quando partes da peça resfriam em velocidades diferentes, surge tensão interna, e com ela vêm os defeitos mais conhecidos da injeção:
Empenamento e deformação após a extração, por resfriamento desigual
Marcas de afundamento em regiões de maior espessura
Variação dimensional entre ciclos, com cotas saindo de tolerância
Tensões internas que reduzem a resistência mecânica da peça
Estimativas do setor apontam que defeitos de origem térmica respondem por uma parcela relevante do refugo total e que sistemas de resfriamento ineficientes consomem mais energia para entregar o mesmo frio. O custo da instabilidade aparece em três frentes ao mesmo tempo: tempo de ciclo, refugo e energia.
Como o diagnóstico correto identifica a causa raiz?
Um diagnóstico correto mede a carga térmica real do processo e o comportamento da água sob carga, não apenas a capacidade de placa do equipamento. Trocar o chiller por um maior sem entender a causa costuma transferir o problema, não resolvê-lo.
O roteiro técnico segue cinco passos:
Levantar a carga térmica real do processo, somando o calor dissipado pelas injetoras, periféricos e ambiente, em kcal/h ou kW
Medir o perfil de temperatura da água de processo ao longo do tempo e sob carga, não apenas o valor nominal de setpoint
Verificar vazão e regime de escoamento nos circuitos, lembrando que o escoamento turbulento favorece a troca de calor no molde
Avaliar o ΔT entre entrada e retorno e a qualidade da água, já que incrustação e sujeira reduzem a troca térmica de forma silenciosa
Mapear a infraestrutura existente, incluindo tubulação, reservatório, sala de máquinas e possibilidade de integração com o que já está instalado
É nesse ponto que muitos casos revelam por que um equipamento de catálogo não resolve. Restrições de espaço, fluidos específicos, integração com a planta existente ou condições ambientais severas exigem solução projetada para aquela operação.
Na Refriac, cada projeto especial de refrigeração parte do diagnóstico térmico do processo, não de um catálogo. A equipe de engenharia dimensiona o sistema para a carga real da sua planta de injeção. Conheça a linha de Equipamentos Especiais.
Antes e depois: o que um projeto sob medida entrega?
Um sistema corretamente dimensionado mantém a temperatura da água dentro de uma faixa estreita mesmo sob carga total. Quando isso acontece, o tempo de ciclo e as dimensões da peça se estabilizam de forma natural, sem o colchão de segurança que travava a produção.
Critério
Antes (sistema instável)
Depois (projeto sob medida)
Temperatura da água
Oscila fora da faixa-alvo
Estável, dentro de ±1 °C
Tempo de ciclo
Variável e alongado por margem
Constante e otimizado
Estabilidade dimensional
Cotas fora de tolerância
Repetibilidade na especificação
Refugo por defeito térmico
Elevado (empeno, afundamento)
Reduzido
Paradas para ajuste
Frequentes
Raras
Consumo de energia
Maior, por ineficiência
Otimizado
Comparativo conceitual entre sistema subdimensionado e projeto corretamente dimensionado. Os ganhos reais dependem da aplicação e devem ser medidos em cada planta.
A engenharia que sustenta o resultado
O resultado vem da combinação certa de capacidade de refrigeração para a carga real, distribuição de água com vazão adequada e escoamento turbulento, ΔT de projeto entre 2 °C e 4 °C, inércia térmica no reservatório e controle preciso da temperatura.
Quando o layout ou o processo exigem, o sistema é fabricado sob medida. Veja a linha completa de refrigeração industrial aplicável a plantas de plástico.
O que a Refriac registra nesse cenário
Em análise publicada pela própria Refriac, esse é um padrão recorrente na injeção plástica. Em uma operação com múltiplas injetoras de médio porte e chiller subdimensionado, a temperatura do fluido variava ao longo do dia, sobretudo nos horários de maior demanda.
O resultado era empenamento de peças, aumento de refugo, ajustes constantes de processo e episódios frequentes de máquina parada, com impacto em prazos e na relação com clientes. A virada vem quando o sistema é dimensionado para a carga térmica real. Com a água estabilizada, a qualidade das peças deixa de variar e some a necessidade de novas regulagens ao longo do dia.
Para Leonardo Padeiro, Diretor da Refriac, o transformador que produz sem sistemas de água gelada fica "fadado a ficar fora do mercado". O ganho não está apenas na qualidade da peça: aparece também em produtividade, com ganhos de ciclo que podem chegar a 50%. Fonte: revista Plástico Industrial.
Como a estabilidade térmica reduz as paradas de produção?
Porque ela elimina as causas mais comuns de parada de linha na injeção. Quando a água se mantém estável, somem os motivos que tiram a injetora de regime e exigem intervenção do operador.
Menos paradas por qualidade, já que o refugo por defeito térmico cai
Menos ajustes manuais de setpoint perseguindo uma temperatura que não para quieta
Menos interrupções para descarte de peças e reinício de regime
Planejamento mais confiável, porque o tempo de ciclo passa a ser previsível
Com o resfriamento ocupando de 50% a 70% do ciclo, estabilizar a temperatura é a alavanca de maior efeito sobre disponibilidade e tempo de máquina na injeção.
O custo de não agir é silencioso, mas contínuo. Cada parada não programada interrompe o fluxo, consome mão de obra e gera refugo. Multiplicado por turnos e meses, esse custo costuma superar com folga o investimento em um sistema corretamente projetado.
Perguntas Frequentes sobre Instabilidade Térmica na Injeção
O que é instabilidade térmica na injeção plástica?
É a variação não controlada da temperatura da água de processo e do molde durante a produção. Ela muda o tempo de resfriamento a cada ciclo e provoca empenamento, afundamento e variação dimensional, mesmo com a injetora bem regulada.
Como a temperatura da água afeta a qualidade das peças injetadas?
A água define a velocidade e a uniformidade do resfriamento. Quando oscila, partes da peça solidificam em ritmos diferentes, criando tensão interna, deformação e cotas fora de tolerância. Água estável é condição para repetibilidade dimensional.
Quando vale a pena um projeto sob medida em vez de um chiller padrão?
Quando há restrição de espaço, fluido específico, necessidade de integração com a planta existente ou condições ambientais severas. Nesses casos, o equipamento de catálogo não atende à carga real, e a solução projetada elimina a causa do problema.
A instabilidade térmica aumenta o consumo de energia?
Sim. Sistemas de resfriamento ineficientes trabalham mais para entregar o mesmo frio e operam em regime irregular. Um projeto dimensionado para a carga real estabiliza a operação e reduz o consumo de energia associado ao resfriamento.
Como reduzir paradas de produção causadas por problemas térmicos?
Começa pelo diagnóstico térmico, que mede a carga real e o comportamento da água sob carga. A partir dele, dimensiona-se o sistema para manter a temperatura estável, o que reduz refugo, ajustes manuais e interrupções de linha.
Conclusão
Instabilidade térmica não é problema de injetora. É problema de engenharia de refrigeração, e se resolve com diagnóstico correto e projeto sob medida. O retorno aparece como produção previsível, menos refugo e menos paradas.
Se a sua linha de injeção convive com oscilação de temperatura, o próximo passo é um diagnóstico térmico da planta. Fale com a engenharia da Refriac e leve o seu processo de instável para previsível.
Cervejaria industrial é, do ponto de vista térmico, uma das aplicações mais exigentes da indústria alimentícia. O processo Refrigeração Cervejaria envolve cinco etapas térmicas críticas operando em paralelo, com janelas estreitas de temperatura em cada uma e consequência direta de qualquer desvio na qualidade sensorial, na segurança microbiológica e na conformidade sanitária do produto.
Etapa térmica
Janela típica de temperatura
Consequência de desvio
Resfriamento do mosto
De 100°C até 8 a 24°C em poucos minutos
Resfriamento lento eleva risco de contaminação por microrganismos termófilos
Fermentação primária
8 a 12°C para lagers; 18 a 22°C para ales
Variação gera ésteres e álcoois superiores em excesso ou trava a fermentação
Maturação (lagering)
Próximo de 0°C por semanas
Favorece autólise da levedura e crescimento de bactérias ácido-lácticas
Cold crash e clarificação
Queda rápida até 0 a 2°C
Resfriamento insuficiente deixa proteínas e levedura em suspensão
Armazenamento de produto
2 a 4°C em câmara de produto acabado
Variação encurta vida de prateleira e abre janela para contaminantes residuais
Por que as 5 etapas térmicas do processo cervejeiro operam em paralelo?
Em uma cervejaria industrial moderna, o sistema de refrigeração não serve apenas para resfriar produto acabado. Ele atravessa todas as etapas do processo, do resfriamento do mosto ao envase da garrafa que segue para distribuição. Cervejaria não é planta com refrigeração: é processo térmico de ponta a ponta.
No mesmo dia, o sistema de frio precisa atender simultaneamente: mosto sendo resfriado de 100°C para 12°C no trocador de placas, tanques cilindro-cônicos em fermentação primária a 12°C, tanques em maturação próximos de 0°C, brite tanks em condicionamento e câmara de produto acabado em 3°C. Cada etapa tem requisito próprio, e o sistema precisa entregar todos simultaneamente.
Esta é a etapa térmica de maior intensidade e a que mais exige do sistema de frio em termos de capacidade instantânea. O mosto sai do whirlpool a aproximadamente 100°C e precisa chegar à temperatura de inoculação da levedura em poucos minutos. Resfriamento lento mantém o mosto em janela onde microrganismos termófilos podem se estabelecer antes da inoculação, comprometendo o lote inteiro com off-flavors microbianos.
2. Fermentação primária
A fermentação é exotérmica: ela libera calor próprio. Em tanque cilindro-cônico com fermentação ativa, o calor liberado pela levedura precisa ser extraído continuamente pela jaqueta de glicol. Variação de dois ou três graus na jaqueta gera variação de quatro ou cinco graus no centro do tanque, o suficiente para mudar significativamente o perfil aromático do produto final.
3. Maturação e lagering
Em estilos lager tradicionais, a maturação pode durar semanas a meses em temperatura próxima de 0°C. Temperatura mantida em janela apertada por todo o período de lagering produz produto sensorialmente diferente do lager mantido em temperatura que oscila um ou dois graus. Esse é o diferencial entre lager de classe internacional e lager apenas técnica.
4. Cold crash e clarificação
A queda rápida de temperatura precipita leveduras residuais, proteínas e compostos taninosos em suspensão, melhorando clarificação e estabilidade do produto envasado. Cold crash inadequado sobrecarrega o filtro e cerveja envasada antes da clarificação completa pode desenvolver turbidez na garrafa quando consumida fria pelo cliente final.
5. Armazenamento de produto acabado
A câmara de produto acabado, tipicamente entre 2 e 4°C, desacelera oxidação, suprime atividade microbiana residual e maximiza a vida de prateleira. É importante notar que esta é a etapa menos crítica: oscilação na câmara afeta vida de prateleira, não segurança imediata. As etapas de fermentação e maturação são onde os desvios geram impacto imediato e irrecuperável.
Refrigeração como barreira ativa de segurança microbiológica
Microrganismo contaminante
Defeito que provoca
Onde a refrigeração atua como barreira
Lactobacillus e Pediococcus
Azedume láctico, viscosidade indesejada, diacetil com sabor de manteiga
Temperatura adequada na fermentação e queda rápida na maturação reduzem janela de crescimento
Acetobacter
Conversão de etanol em ácido acético, aroma e sabor de vinagre
Prospera em temperaturas mais altas; refrigeração e controle de oxigênio são barreiras complementares
Leveduras selvagens
Off-flavors fenólicos, aromas não desejados, contaminação cruzada entre lotes
Maturação próxima de zero suprime atividade e impede tomada do meio
Bactérias gram-negativas
Contaminação via água de processo, biofilme em tubulações
Água gelada com tratamento adequado e temperatura mantida abaixo da janela de crescimento ativo
Microrganismos termófilos
Crescimento em mosto morno antes da inoculação, off-flavors em todo o lote
Resfriamento veloz do mosto ao final da fervura é a barreira primária
Auditoria sanitária moderna em cervejaria examina rotineiramente os registros térmicos do processo. A pergunta auditiva específica não é se o sistema de frio funciona: é se existe registro contínuo, auditável e rastreável da temperatura em pontos críticos do processo. Sistema com registro manual gera lacunas; sistema integrado com histórico estruturado atende. Essa diferença raramente é discutida no momento da decisão de compra do equipamento, mas aparece na primeira auditoria séria.
Os 6 requisitos do sistema de frio em cervejaria industrial moderna
Requisito do sistema
Por que é crítico em cervejaria industrial
Atender múltiplos setpoints simultaneamente
Mosto a 100°C, fermentação a 12°C, maturação a 0°C e armazenamento a 3°C ativos ao mesmo tempo; circuitos independentes ou solução em cascata
Capacidade de pico controlada
Brassagem produz pico térmico concentrado; sistema dimensionado pela média não atende; tanque de água gelada como buffer térmico resolve
Redundância em circuitos críticos
Parada não programada em fermentação compromete o lote inteiro; arquitetura N+1 é proteção do produto, não luxo
Compatibilidade com CIP
Limpeza Clean-in-Place exige água quente e água fria em momentos específicos; sistema precisa coexistir sem competição por capacidade
Documentação para auditoria sanitária
Vigilância sanitária e auditorias de marca exigem registro contínuo de temperatura em pontos críticos; histórico estruturado é obrigatório
Eficiência energética em operação contínua
Cervejaria opera 24/7; recuperação de calor do condensador e modulação adequada têm payback rápido em operação de porte industrial
O que muda quando refrigeração é tratada como sistema crítico do processo
Documentação técnica completa do sistema atual e de cada circuito: mapeamento das etapas térmicas servidas, dos setpoints atuais, das tolerâncias, dos sensores instalados e da redundância existente
Monitoramento contínuo com registro automático em pontos críticos: sensores em cada tanque de fermentação, maturação, no fluido refrigerante e na câmara de produto acabado, com histórico de longo prazo
Plano de manutenção preventiva alinhado com criticidade de cada circuito: circuito que serve fermentação não pode parar inesperadamente; circuito de câmara de produto tolera parada curta com menor impacto
Procedimento documentado para tratamento de desvios térmicos: quando um sensor detecta desvio fora da janela técnica, quem é alertado, com que prazo e com qual procedimento
Relação técnica de longo prazo com fornecedor de engenharia frigorífica: sistema crítico em operação contínua exige fornecedor com capacidade de resposta rápida e conhecimento histórico da configuração instalada
Conclusão
Cervejaria industrial é processo térmico de ponta a ponta. As cinco etapas térmicas críticas operam em paralelo e dependem de janela técnica específica para entregar produto consistente. A dimensão microbiológica adiciona camada de criticidade: refrigeração é barreira ativa contra contaminantes cuja entrada compromete o lote ou compromete a saúde do consumidor.
A pergunta útil para o gestor cervejeiro não é se o sistema de frio atual está adequado. É: qual é hoje a documentação do sistema térmico, qual a precisão do monitoramento em pontos críticos, qual a redundância em circuitos onde a perda de lote tem custo desproporcional, e quanto disso seria suficiente para passar com segurança em uma auditoria sanitária rigorosa amanhã?
A Refriac projeta sistemas de refrigeração industrial para cervejarias que operam em regime contínuo, com arquitetura adequada às cinco etapas térmicas críticas, redundância em circuitos críticos, integração com CIP e documentação automatizada para auditoria sanitária.
Plantas de injeção plástica que operam em regime 24/7 enfrentam desafio térmico distinto de plantas que operam apenas em horário comercial. A demanda térmica é contínua, os transientes são permanentes, a margem para parada é mínima e o impacto cumulativo de pequenas variações de setpoint aparece em métricas de produção que ninguém quer ver.
Referência técnica
± 0,5°C
Tolerância de setpoint em planta de injeção classe mundial
5 variáveis
Físicas que determinam estabilidade térmica real do sistema
4 camadas
Arquitetura de controle inteligente para operação 24/7
Regime 24/7 não é apenas regime mais longo: é regime estruturalmente diferente. Em planta com horário comercial, o sistema de frio para periodicamente, e cada parada é oportunidade implícita para o sistema se reequilibrar. Em planta 24/7, esse alívio não existe.
Essa diferença muda os requisitos do sistema de frio em três frentes simultâneas: dimensionamento para o regime cíclico real ao longo de 24 horas, arquitetura de controle em malha fechada com resposta rápida e manutenção preditiva porque parada não programada tem custo desproporcional.
Pergunta diagnóstica para identificar se o sistema de frio foi efetivamente projetado para operação contínua: o sistema tem arquitetura de redundância que permite manutenção preventiva sem parar produção? Se a resposta é não, o sistema foi dimensionado para operação que aceita parada para manutenção, mesmo que esteja sendo usado em 24/7.
As 5 variáveis físicas que determinam estabilidade térmica real
Variável física
Como afeta a estabilidade térmica em operação 24/7
Setpoint do fluido refrigerante
Temperatura-alvo de saída do chiller. Setpoint que oscila gera transientes que se propagam por todo o circuito
Modulação de capacidade do compressor
Modulação contínua via VFD mantém setpoint em condição de demanda variável; modulação grosseira gera oscilação cíclica permanente
Velocidade de resposta a transientes
Resposta lenta deixa o sistema fora de janela técnica por minutos a cada evento, com efeito cumulativo
Distribuição hidráulica na rede
Desbalanço hidráulico entrega temperatura diferente em cada máquina no mesmo circuito
Qualidade física e química da água
Incrustação, biofilme e corrosão reduzem progressivamente a eficiência de troca térmica
1. Setpoint do fluido refrigerante e sua estabilidade
Em injeção plástica, o setpoint típico fica entre 8 e 15°C, dependendo do polímero, da geometria da peça e do tipo de molde. Para PE e PP em peças simples, 12 a 15°C é tipicamente adequado. Para ABS, PC e materiais técnicos em peças complexas, 8 a 10°C pode ser exigido.
A meta operacional adequada é ± 0,5°C continuamente — essa precisão é o que separa sistema bem controlado de sistema que apenas aproxima do alvo.
2. Modulação de capacidade do compressor
Compressor com modulação contínua via VFD ajusta a velocidade de rotação à demanda de qualquer ponto entre mínimo e máximo. Em planta 24/7 com transientes frequentes, modulação contínua é o que entrega estabilidade termica adequada de setpoint. Modulação on/off raramente é adequada para o requisito de ± 0,5°C porque cada ciclo de partida e parada gera oscilação cíclica permanente.
3. Velocidade de resposta a transientes
Transiente é qualquer mudança brusca na demanda térmica: partida de injetora adicional, troca de molde, pico de produção. Sistema com válvulas de expansão eletrônicas controladas por CLP dedicado responde significativamente mais rápido do que sistema com válvulas termostáticas mecânicas.
4. Distribuição hidráulica na rede de água gelada
Balanceamento hidráulico adequado exige tubulação dimensionada para vazão correta, válvulas de balanceamento reguladas e estabilidade térmica da tubulação. Em planta 24/7, modificações na rede frequentemente desbalanceiam o sistema sem que o desbalanço seja detectado imediatamente.
5. Qualidade física e química da água do circuito
Água do circuito, mesmo em sistema fechado, sofre degradação progressiva por incrustação mineral, formação de biofilme e corrosão. Em planta 24/7, esse efeito acumula em meses. Sistema que entregava ± 0,5°C de estabilidade termica na partida pode entregar ± 1,5°C após seis meses sem tratamento adequado da água.
A arquitetura de controle térmico inteligente em 4 camadas
Camada
Função técnica
Componentes típicos
Sensoreamento distribuído
Coleta de dados em pontos estratégicos com frequência adequada
Sensores de temperatura, pressão e vazão; medição de vibração; análise de água
Controle local em malha fechada
Decisão automática de ajuste baseada em desvio detectado em tempo real
CLP dedicado, válvulas de expansão eletrônica, VFD, bomba variável
Diagnóstico instrumental do sistema atual com métricas dos cinco indicadores — sem essa baseline, qualquer mudança subsequente é cega
Identificação dos componentes limitantes na configuração atual: compressor sem modulação, válvulas termostáticas, ausência de redundância, controle isolado
Plano de upgrade gradual em ordem de impacto — substituição de válvulas de expansão, instalação de CLP dedicado e sensoreamento são projetos menores com retorno alto
Implementação da arquitetura de controle em camadas — sensoreamento primeiro, depois controle local, depois integração com sistema de planta, depois análise preditiva
Estabelecer relação técnica com fornecedor que opera no padrão exigido e tem capacidade de discutir arquitetura de controle inteligente em quatro camadas
Conclusão
Estabilidade térmica em planta de injeção plástica que opera 24/7 não é estado natural do sistema: é resultado de arquitetura técnica implementada com método. As cinco variáveis físicas precisam estar bem controladas simultaneamente, e a arquitetura de controle em quatro camadas é o que torna esse controle sustentável ao longo do tempo.
A pergunta correta para o gestor industrial não é se o sistema atual está adequado. É: qual é hoje a variação real do setpoint do fluido refrigerante na entrada das minhas injetoras críticas em 24 horas, e quanto desses números eu poderia melhorar com arquitetura de controle adequada?
A Refriac projeta sistemas de refrigeração industrial para plantas de injeção plástica em operação contínua, com arquitetura de controle da estabilidade termica inteligente que cobre as quatro camadas necessárias.
▸ Conversar sobre arquitetura de controle térmico para operação contínua
Na indústria, operar no limite raramente é uma decisão estratégica. Na maioria das vezes, é um problema silencioso que só aparece quando já virou prejuízo.
Quando falamos de controle térmico industrial na injeção plástica, um chiller subdimensionado não falha de forma dramática no início, ele dá sinais, pequenos alertas que passam despercebidos no dia a dia da operação e que nos aqui na Refriac podemos lhe ajudar a sanar.
Se você é engenheiro de processo ou responsável por utilidades, este artigo é um convite para auto diagnóstico técnico.
Abaixo estão 7 sinais claros de que sua fábrica pode estar operando no limite térmico.
1. Oscilação de temperatura ao longo do turno
Um dos primeiros indícios de chiller subdimensionado é a oscilação de temperatura no fluido de processo durante períodos de maior demanda.
Se o setpoint está ajustado, mas a leitura varia constantemente ao longo do dia, principalmente nos horários de pico produtivo, isso indica que o sistema está próximo do limite de capacidade.
Controle térmico industrial eficiente exige estabilidade, não compensações manuais frequentes.
2. Ajustes constantes no processo da injetora
Quando há problema na injetora relacionado à variação dimensional, empenamento ou alteração de ciclo, muitos operadores ajustam parâmetros da máquina.
Mas nem sempre a causa está na injetora.
Oscilação de temperatura no molde altera contração do polímero e repetibilidade dimensional. Se a equipe precisa corrigir processo repetidamente, vale investigar a capacidade real do chiller.
3. Aumento gradual do índice de refugo
Refugo não cresce apenas por falha de matéria-prima ou molde desgastado.
Um chiller subdimensionado pode gerar micro variações térmicas que, acumuladas ao longo do turno, impactam qualidade final. Pequenas perdas por ciclo se transformam em grandes perdas mensais.
Se o índice de refugo aumentou sem causa aparente, o sistema de controle térmico industrial merece atenção.
4. Paradas intermitentes da máquina
Máquina parada por superaquecimento ou alarmes térmicos é um sinal crítico.
Mesmo que não ocorram falhas completas, paradas intermitentes indicam que o chiller opera constantemente no limite de capacidade. Isso reduz vida útil do equipamento e aumenta risco de falha súbita.
Operar no limite não é eficiência. É vulnerabilidade operacional.
5. Temperatura ambiente impactando diretamente o processo
Se dias mais quentes geram instabilidade produtiva, isso indica que o sistema não possui margem térmica suficiente.
Um chiller subdimensionado sofre influência direta de variações externas, principalmente em ambientes industriais com alta carga térmica.
Controle térmico industrial adequado deve absorver variações ambientais sem comprometer estabilidade do processo.
6. Expansão produtiva gera instabilidade imediata
Adicionou uma nova injetora e surgiram problemas térmicos?
Esse é um dos sinais mais claros de que a refrigeração já estava no limite antes da expansão.
Um sistema corretamente dimensionado considera crescimento futuro. Quando qualquer ampliação gera oscilação de temperatura, há forte indício de subdimensionamento prévio.
7. O chiller opera constantemente próximo da capacidade máxima
Se o equipamento trabalha continuamente acima de 85% ou 90% da carga nominal, a margem de segurança é praticamente inexistente.
Em processos de injeção plástica contínuos, isso aumenta desgaste, reduz eficiência energética e eleva probabilidade de falhas.
Controle térmico industrial estratégico sempre considera reserva operacional.
Chiller subdimensionado não é apenas uma questão técnica. É um risco financeiro.
Oscilação de temperatura, problema na injetora, aumento de refugo e máquina parada são sintomas de um sistema que não foi projetado para a realidade produtiva.
Se você identificou dois ou mais sinais desta lista, talvez sua fábrica esteja operando no limite térmico.
A pergunta não é se haverá impacto. É quando.
Reavaliar o dimensionamento do sistema de controle térmico industrial pode ser a diferença entre previsibilidade produtiva e prejuízo recorrente.
A falsa equivalência entre chillers industriais
No ambiente da injeção plástica, ainda é comum ouvir que todo chiller industrial entrega o mesmo resultado desde que atinja determinada capacidade nominal em kcal, eEssa percepção ignora variáveis críticas de engenharia, como estabilidade de troca térmica, controle fino de temperatura e capacidade real sob carga contínua, refrigeração industrial não é apenas resfriar água, mas garantir controle térmico preciso em regime produtivo severo, com máquinas operando 24 horas por dia.
Quando preço substitui critério técnico
Ao comparar propostas apenas pelo valor de aquisição, muitos diretores industriais desconsideram fatores como subdimensionamento hidráulico, eficiência do trocador de calor e qualidade dos componentes, o chiller industrial pode até funcionar inicialmente, mas sob demanda real da injeção plástica, a instabilidade térmica começa a aparecer. Oscilações de temperatura de poucos graus impactam diretamente o ciclo de injeção, aumentando refugo e reduzindo repetibilidade dimensional.
Instabilidade térmica não é detalhe operacional
No contexto industrial, instabilidade térmica significa variação de temperatura no fluido de processo que alimenta moldes e circuitos térmicos. Não se trata de variação ambiente ou conforto térmico, mas de oscilação no sistema de refrigeração industrial que compromete o molde, o tempo de ciclo e a qualidade da peça. Em linhas de injeção plástica de médio e grande porte, essa instabilidade pode gerar máquina parada, retrabalho e perda de matéria-prima em escala significativa.
O custo invisível da máquina parada
Quando o chiller industrial não sustenta a carga térmica projetada, a consequência não é apenas manutenção corretiva. A máquina parada impacta produtividade, contratos e margem operacional. Cada hora de injeção plástica interrompida representa custo direto e custo de oportunidade. O mito do “é tudo igual” desconsidera que engenharia térmica mal dimensionada se transforma rapidamente em prejuízo acumulado ao longo do ano.
Equipamentos de refrigeração industrial aplicados à injeção plástica exigem projeto técnico compatível com o perfil térmico do processo. Subdimensionamento, ausência de redundância e controle inadequado não são detalhes técnicos, mas riscos estratégicos. O erro começa quando o chiller industrial é tratado como acessório periférico, e não como parte central da estabilidade produtiva.
O impacto real da oscilação térmica na injeção plástica
Na injeção plástica, repetibilidade dimensional depende de estabilidade térmica constante no molde. Quando o sistema de refrigeração industrial apresenta oscilações, mesmo que pequenas, o tempo de resfriamento varia de ciclo para ciclo. Essa variação altera contração do polímero, empenamento e acabamento superficial. O chiller industrial deixa de ser apenas um equipamento auxiliar e passa a ser determinante para a consistência do produto final.
Instabilidade térmica aumenta refugo e retrabalho
A instabilidade térmica impacta diretamente o índice de refugo. Peças fora de especificação, rebarbas excessivas e marcas superficiais são sintomas clássicos de controle térmico inadequado. Em linhas de injeção plástica de médio e grande porte, esse efeito é potencializado pelo volume produzido. O que parece uma oscilação mínima no painel da refrigeração industrial se traduz em perda acumulada de matéria-prima e tempo produtivo.
Impacto no tempo de ciclo e na produtividade
O tempo de ciclo é um dos principais indicadores de eficiência na injeção plástica. Quando o chiller industrial não mantém temperatura estável, o operador ajusta parâmetros para compensar variações térmicas. Esse ajuste prolonga o ciclo, reduz a capacidade produtiva e gera inconsistência operacional. A refrigeração industrial mal dimensionada, nesse contexto, compromete não apenas qualidade, mas também throughput da planta.
Sobrecarga mecânica e desgaste prematuro
Oscilações constantes de temperatura impõem esforço adicional ao molde e aos componentes da máquina. A máquina parada, muitas vezes atribuída a falhas mecânicas, pode ter origem em falhas do sistema de refrigeração industrial. Dilatações térmicas irregulares afetam alinhamento, vedação e vida útil dos componentes. O impacto não é apenas térmico, mas estrutural.
O efeito financeiro da instabilidade contínua
Diretores industriais frequentemente avaliam custo inicial do chiller industrial, mas subestimam o efeito financeiro da instabilidade térmica ao longo do tempo. Pequenas perdas por ciclo, multiplicadas por milhares de ciclos diários, representam erosão significativa de margem. Na injeção plástica, controle térmico estável não é luxo tecnológico, é proteção direta de rentabilidade.
Subdimensionamento x engenharia correta na refrigeração industrial
Subdimensionamento, no contexto de refrigeração industrial aplicada à injeção plástica, significa selecionar um chiller industrial com capacidade térmica inferior à carga real exigida pelo processo. Não se trata apenas de potência nominal em catálogo, mas de capacidade efetiva sob operação contínua, considerando temperatura ambiente, regime de trabalho e expansão futura da planta. Quando essa análise não é feita com critério técnico, a instabilidade térmica se torna inevitável.
Capacidade nominal não é capacidade real sob carga
Muitos gestores avaliam apenas a capacidade declarada em kcal, sem considerar perdas térmicas, eficiência do trocador de calor e qualidade do compressor. Em ambientes industriais severos, a refrigeração industrial opera próxima ao limite por longos períodos. Um chiller industrial que parece adequado no papel pode não sustentar a carga da injeção plástica em regime contínuo. O resultado é máquina parada, ajustes constantes e redução de produtividade.
Engenharia correta começa no mapeamento térmico
A engenharia adequada de refrigeração industrial inicia com levantamento detalhado da carga térmica dos moldes, número de injetoras, tempo de ciclo e perfil de expansão. Na injeção plástica, cada molde possui demanda específica de remoção de calor. Ignorar esse mapeamento leva ao uso de equipamentos subdimensionados ou mal configurados. O chiller industrial precisa ser projetado para o processo real, não para uma estimativa genérica.
Diretores industriais buscam previsibilidade. Quando o sistema de refrigeração industrial não é dimensionado corretamente, a produção passa a operar no limite térmico. Pequenas variações ambientais geram instabilidade térmica e exigem intervenções constantes da equipe de manutenção. Essa dependência operacional aumenta risco de máquina parada e reduz confiabilidade do processo de injeção plástica.
Engenharia correta protege margem e expansão futura
Optar por engenharia adequada em um chiller industrial significa considerar carga atual e crescimento projetado. Refrigeração industrial bem dimensionada sustenta aumento de produção sem necessidade de substituição imediata do equipamento. Na prática, isso reduz custo total de propriedade e preserva margem ao longo dos anos. O investimento inicial maior se dilui frente à estabilidade térmica e à eliminação de perdas recorrentes.
Caso real: antes e depois da engenharia correta
Em uma operação de injeção plástica com múltiplas injetoras de médio porte, o sistema de refrigeração industrial era baseado em um chiller industrial subdimensionado para a carga térmica total. A temperatura do fluido variava ao longo do dia, principalmente nos horários de maior demanda. A instabilidade térmica gerava empenamento de peças, aumento de refugo e necessidade constante de ajustes de processo. Episódios de máquina parada tornaram-se frequentes, afetando prazos e relacionamento com clientes.
Diagnóstico técnico e reavaliação da carga térmica
O primeiro passo foi realizar um levantamento detalhado da carga térmica real da injeção plástica, considerando número de moldes ativos, tempo de ciclo, vazão necessária e temperatura ambiente. A análise revelou que a refrigeração industrial operava constantemente acima de 90% da capacidade efetiva. O chiller industrial estava adequado apenas no papel, mas insuficiente no cenário produtivo real.
Depois: estabilidade térmica contínua e ganho operacional
Com a implantação de um chiller industrial corretamente dimensionado, a temperatura passou a operar dentro de faixa estável e controlada. A instabilidade térmica foi eliminada, reduzindo drasticamente o índice de refugo. O tempo de ciclo tornou-se previsível, e as intervenções corretivas diminuíram. A refrigeração industrial deixou de ser um ponto crítico e passou a ser um ativo estratégico da operação.
Impacto direto na margem e na confiança produtiva
A redução de máquina parada e de perdas por variação térmica refletiu diretamente na margem operacional. A equipe técnica passou a trabalhar com previsibilidade, e a diretoria ganhou segurança para ampliar contratos. O custo inicial do chiller industrial foi
rapidamente compensado pela economia gerada na injeção plástica. O que antes era visto como despesa passou a ser reconhecido como investimento em estabilidade produtiva.
Tratar refrigeração industrial como commodity é um erro estratégico. Em processos de injeção plástica, o chiller industrial não é acessório, é elemento central da estabilidade térmica e da continuidade operacional. Subdimensionamento gera instabilidade térmica, refugo e máquina parada. Engenharia correta gera previsibilidade, produtividade e margem.
Diretores industriais que enxergam a refrigeração industrial como parte da estratégia produtiva reduzem risco, protegem contratos e constroem crescimento sustentável, aqui na Refriac temos profissionais preparados para o dimensionamento correto do seu projeto, entre em contato conosco.
O controle de umidade é um dos fatores mais críticos — e muitas vezes subestimados — nos processos de moldagem por injeção de plásticos. A presença de umidade no ambiente ou diretamente no molde pode gerar uma série de problemas produtivos, afetando desde o acabamento superficial das peças até a estabilidade dimensional, o tempo de ciclo e o índice de refugo.
Pensando nisso, a Refriac desenvolveu o Desumidificador de Ar da Linha TCAVR, um equipamento projetado especificamente para controlar a umidade do ar em ambientes industriais, garantindo condições ideais para processos de injeção plástica, especialmente quando se trabalha com materiais mais sensíveis à umidade.
Por que a umidade é um problema na injeção plástica?
Durante o processo de moldagem por injeção, a umidade presente no ar pode se condensar sobre moldes frios, principalmente em ambientes com grande variação térmica. Essa condensação favorece defeitos como:
· manchas superficiais;
· marcas de fluxo e bolhas;
· falhas de preenchimento;
· variações dimensionais;
· comprometimento das propriedades mecânicas da peça.
Além disso, materiais higroscópicos — como ABS, PA, PET, PC e outros — são ainda mais sensíveis, exigindo controle rigoroso das condições ambientais para evitar degradação do material e perda de desempenho.
Eliminação eficiente da umidade no ambiente produtivo
O Desumidificador de Ar da Linha 00 atua diretamente na remoção da umidade do ar, prevenindo a condensação nos moldes e criando um ambiente estável e controlado para a produção. Ao eliminar o excesso de umidade, o equipamento reduz significativamente a ocorrência de defeitos relacionados à água, trazendo mais previsibilidade ao processo.
Esse controle é essencial em linhas de produção contínuas, ambientes climatizados ou operações que exigem alto padrão de qualidade superficial e dimensional.
Fornecimento de ar seco para moldes e processos sensíveis
Outro diferencial da Linha TCAVR é o fornecimento contínuo de ar seco, garantindo condições adequadas tanto para os moldes quanto para o ambiente ao redor da máquina. Esse fator é determinante no processamento de materiais higroscópicos, onde a presença de umidade pode comprometer não apenas a estética, mas também a resistência e a durabilidade da peça final.
O ar seco contribui para maior estabilidade térmica e menor variação de processo, facilitando ajustes e padronização da produção.
Redução do tempo de ciclo e aumento da eficiência
Com a eliminação da umidade no molde, o resfriamento ocorre de forma mais eficiente e uniforme. Isso impacta diretamente no tempo de ciclo da injeção, permitindo reduções consistentes sem comprometer a qualidade da peça.
Menor tempo de ciclo significa maior produtividade por hora-máquina, melhor aproveitamento dos equipamentos e aumento da competitividade industrial.
Melhoria significativa na qualidade das peças
O controle adequado da umidade resulta em peças com melhor acabamento superficial, maior estabilidade dimensional e propriedades mecânicas mais consistentes. A ausência de condensação evita imperfeições visuais e estruturais, elevando o padrão de qualidade do produto final e reduzindo a necessidade de retrabalho.
Esse ganho é especialmente relevante em setores que exigem alto nível de exigência técnica e estética, como automotivo, eletroeletrônico, embalagens técnicas e bens de consumo duráveis.
Redução do refugo e maior previsibilidade do processo
Ao eliminar uma das principais causas de defeitos na injeção, o Desumidificador de Ar TCAVR contribui diretamente para a redução do refugo. Menos peças descartadas significam economia de matéria-prima, menor desperdício de energia e processos mais sustentáveis.
Além disso, a estabilidade ambiental melhora a previsibilidade do processo produtivo, reduz paradas não planejadas e facilita o controle de qualidade.
Sistema de refrigeração com trocadores de calor em cobre
A eficiência do equipamento é reforçada pelo sistema de refrigeração com trocadores de calor em cobre, material reconhecido por sua alta condutividade térmica. Essa característica otimiza a troca de calor, aumenta a eficiência da desumidificação e garante desempenho consistente mesmo em condições industriais severas.
O resultado é um equipamento robusto, eficiente e confiável, desenvolvido para operar com alto desempenho em ambientes produtivos exigentes.
Controle de umidade como estratégia industrial
Mais do que um item de apoio, o controle de umidade deve ser encarado como uma estratégia industrial. Ele impacta diretamente qualidade, produtividade, custo e competitividade.
A Linha TCAVR da Refriac foi desenvolvida exatamente com esse objetivo: oferecer uma solução técnica eficaz para transformar o controle ambiental em ganho real de processo, qualidade e eficiência na moldagem por injeção.
O mercado plástico vem passando por transformações profundas nos últimos anos, impulsionadas por mudanças regulatórias, avanços tecnológicos, pressão por sustentabilidade e evolução das demandas dos clientes finais. À medida que nos aproximamos de 2026, essas tendências se consolidam, sinalizando um cenário em que qualidade técnica, eficiência industrial e inovação deixarão de ser diferenciais isolados e se tornarão requisitos básicos de competitividade.
Para empresas como a Refriac, que trabalham com compostos, aditivos, resinas e soluções técnicas para transformadores plásticos, compreender esse cenário é fundamental para orientar estratégias produtivas, comerciais e de desenvolvimento de produto.
Um mercado cada vez mais orientado à performance
A tendência para 2026 é clara: o setor plástico está deixando para trás uma competição baseada apenas em custo de insumos, e avançando para uma disputa centrada em desempenho e valor agregado real. Os transformadores exigirão materiais com:
· maior estabilidade dimensional;
· repetibilidade de desempenho em diferentes máquinas e lotes;
· propriedades mecânicas e térmicas precisas;
· maior previsibilidade no processamento.
Essas demandas fortalecem o papel dos compostos customizados e de soluções técnicas especializadas, que ajudam a reduzir perdas produtivas, retrabalhos e custos ocultos no processo.
Sustentabilidade aplicada e responsabilidade ampliada
A sustentabilidade em 2026 já não será apenas um diferencial de marketing — será vista como condição de permanência no mercado. Isso se traduz em três frentes principais:
1. Uso estratégico de reciclados, sempre equilibrado com desempenho exigido pela aplicação final.
2. Redução de desperdício na produção, com formulações que aumentem a eficiência do processo.
3. Formulações compatíveis com economia circular, como materiais monoestrutura e designs que facilitem recuperação e reciclagem.
O desafio técnico aqui é grande: garantir que materiais reciclados mantenham propriedades confiáveis e compatíveis com especificações industriais. Soluções desenvolvidas com engenharia de materiais avançada serão diferenciais competitivos.
Regulação mais rigorosa e impacto técnico
Diversos segmentos de aplicação plástica — como o automotivo, embalagem, eletroeletrônicos e bens de consumo duráveis — estão sendo impactados por regulamentos mais restritivos. Normas relacionadas a segurança, migração de
substâncias, rastreabilidade de matéria-prima e requisitos de desempenho funcional elevam a complexidade da cadeia.
Em 2026, a conformidade regulatória será parte inseparável do desenvolvimento técnico. Isso exige:
· maior controle analítico em laboratório;
· processos industriais robustos;
· rastreabilidade de lote e matéria-prima;
· documentação técnica mais detalhada.
Empresas que dominarem esse cenário tendem a ganhar preferência no mercado.
Digitalização e eficiência industrial
A transformação digital continua a avançar em toda a cadeia plástica, e em 2026 veremos ganhos expressivos em:
· coleta e análise de dados em tempo real na produção;
· integração entre sistemas de formulação e máquinas de processamento;
· controle estatístico e preditivo de processo;
· manutenção preditiva.
Nesse novo contexto, materiais com propriedades mais estáveis reduzem variabilidade e facilitam a automação. A cor, a viscosidade, a fluidez e outras características técnicas deixam de ser parâmetros secundários para se tornarem parte de estratégias integradas de eficiência industrial.
Inovação com foco em problema real
Inovar em 2026 significa resolver desafios industriais concretos. Não se trata apenas de desenvolver materiais “novos”, mas sim soluções que gerem impacto direto no processo e no produto final. Isso inclui:
· compostos com melhor desempenho térmico ou mecânico;
· materiais que permitem ciclos mais rápidos de produção;
· soluções que expandam a vida útil da peça;
· aditivos que viabilizem aplicações antes inviáveis.
Essa inovação aplicada é o que fará a diferença entre fornecedores de insumos e parceiros técnicos estratégicos.
Um olhar para o futuro
O mercado plástico em 2026 será mais exigente, mais técnico e mais competitivo — mas também mais maduro. Para empresas que atuam com compostos e soluções industriais, como a Refriac, esse é um momento de oportunidade para consolidar parcerias, oferecer soluções de alto valor agregado e fortalecer a cadeia produtiva como um todo.
Profissionais e líderes que conseguirem integrar performance, eficiência, sustentabilidade e regulação técnica estarão melhor preparados para os desafios e para os ciclos de crescimento futuro.
A Refriac segue focada em desenvolver tecnologia de materiais, know-how técnico e soluções que atendam às demandas específicas de cada cliente, ajudando a transformar desafios em desempenho industrial real.
O Chiller para resfriamento de injetoras é um equipamento industrial de refrigeração essencial para o processo de moldagem por injeção, principalmente na indústria de plásticos, mas também em processos com alumínio e zamac.
Função Principal:
A principal função do chiller é remover o calor gerado durante o ciclo de injeção, fornecendo água gelada em uma temperatura controlada (geralmente abaixo de $25^\circ C$) para resfriar os moldes da injetora.
Importância:
Controle de Temperatura: Mantém a temperatura do molde estável e ideal, o que é crucial para a qualidade e precisão das peças produzidas.
Aumento da Produtividade: Um resfriamento rápido e eficiente reduz o tempo de ciclo da injeção, aumentando a produção.
Proteção do Equipamento: Evita o superaquecimento do sistema da injetora (componentes pneumáticos, hidráulicos e elétricos), garantindo sua operação adequada e prolongando sua vida útil.
Qualidade da Peça: Garante que o material injetado (plástico, etc.) tome a forma desejada de maneira rápida e assertiva.
Tipos e Configurações Comuns:
Condensação: Podem ser de condensação a ar ou condensação a água.
Configuração: Podem ser montados com reservatório interno (unidade de água gelada) ou sem reservatório (permitindo o uso de um reservatório externo).
Tecnologia: Muitos modelos modernos possuem tecnologia avançada de controle, como controladores digitais e aplicativos para monitoramento e gestão remota.
O uso do chiller em circuito fechado de água é um sistema de refrigeração mais eficiente e com menor necessidade de manutenção em comparação com outros métodos, como torres de resfriamento.